Warum die Oberflächenbehandlung entscheidend ist
Aluminiumlegierungen haben eine natürliche Eigenschaft: Sie bilden eine extrem dünne Oxidschicht (etwa 2–3 Nanometer), die das darunterliegende Metall schützt. Doch das Schutzvermögen dieser natürlichen Oxidschicht ist stark begrenzt – unter Salznebel, Streusalz und heißem Bremsstaub bricht dieser Schutzfilm schnell zusammen. Sobald die Korrosion beginnt, sinkt die Festigkeit des Aluminiums rapide.
Aus der Praxis: Unbehandelte Aluminium-Spurverbreiterungen halten in Küstenregionen oder im Norden mit viel Streusalz mitunter keine zwei Jahre. Dasselbe Produkt mit passender Oberflächenbehandlung? Funktioniert nach 5–8 Jahren immer noch gut. Das ist der Wert der Oberflächenbehandlung – es geht nicht um Optik, sondern um eine Versicherung für die strukturelle Sicherheit.
Neben dem Korrosionsschutz beeinflusst die Oberflächenbehandlung weitere Leistungswerte. Beispiel Härte: Nach dem Hartanodisieren kann die Oberflächenhärte von Aluminium HV400–600 (Vickers) erreichen – nahe an manchen Werkzeugstählen. Das bedeutet bessere Kratzfestigkeit, ein klarer Vorteil bei häufiger Reifenmontage und -demontage.
Auf dem Markt gibt es drei gängige Oberflächenbehandlungen: Hartanodisieren, Pulverbeschichtung und Dacromet. Jede hat ihre Einsatzfälle und Kostenfolgen. Wer falsch wählt, verschwendet entweder Geld oder lässt Sicherheitslücken.
Hartanodisieren – die Wissenschaft der Premium-Lösungen
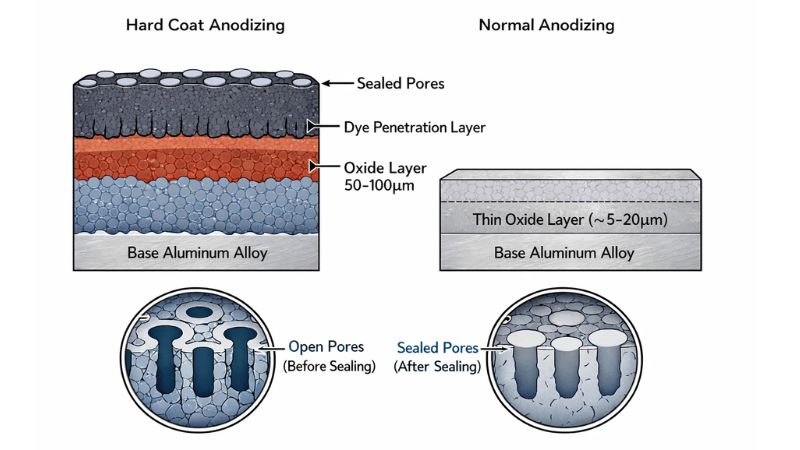
Normales Anodisieren gegenüber Hartanodisieren
Normales Eloxieren (Typ II) erzeugt eine etwa 5–25 Mikrometer dicke Oxidschicht, hauptsächlich zur Dekoration und für leichten Schutz. Hartanodisieren (Hard Coat Anodizing / Typ III) ist etwas völlig anderes:
- Dicke der Oxidschicht: 50–100 Mikrometer (4–10-mal dicker als normal)
- Oberflächenhärte: HV400–600 (normales Eloxal nur HV200–300)
- Korrosionsbeständigkeit: Neutraler Salzsprühtest über 1000 Stunden (normales Eloxal ca. 300 Stunden)
- Verschleißfestigkeit: 10–20-mal besser als unbehandeltes Aluminium
Der Prozessunterschied liegt in Stromdichte und Elektrolytzusammensetzung. Hartanodisieren arbeitet mit höherer Stromdichte und einem Elektrolyten bei niedriger Temperatur (meist 0–5 °C), wodurch die Oxidschicht dichter und dicker wächst. Entsprechend steigen die Kosten – gleich spezifizierte Spurverbreiterungen mit Hartanodisierung kosten 30–50 % mehr als mit normalem Eloxal.
Der Vorteil des schwarzen Hartanodisierens
Die schwarze Oberfläche hochwertiger Spurverbreiterungen ist in der Regel eine schwarze Hartanodisierung. Nach der Bildung der Oxidschicht wird der Farbstoff in die Schicht eingebracht und versiegelt, sodass die Farbe in der Oxidschicht „eingeschlossen“ ist. Sie blättert daher nicht ab und verblasst nicht wie Lack.
Aus der Praxis einer professionellen Spurverbreiterungs-Fabrik: Schwarze Hartanodisierung ist nicht nur Optik, sondern hat auch einen funktionalen Vorteil. Schwarze hartanodisierte Schichten strahlen Wärme sehr effizient ab, wodurch die Spurverbreiterung bei starker Bremsbelastung Wärme schneller abgibt und das Risiko einer wärmebedingten Materialerweichung sinkt. Für Besitzer von Performance-Fahrzeugen und sportliche Fahrer ist das ein echter Vorteil.
Grenzen des Hartanodisierens und Konstruktionsüberlegungen
Es ist nicht perfekt. Erstens funktioniert es nur bei Aluminium – Stahl lässt sich nicht eloxieren. Zweitens korrodiert das freigelegte Aluminium, wenn die Oxidschicht stark zerkratzt oder abgeplatzt ist – auch wenn die Oxidschicht selbst nicht wie Beschichtungen in Schuppen abblättert.
Ein Profidetail: Harteloxal-Schichten haben eine Dicke (meist zweidirektionales Wachstum – die Hälfte wandert ins Material, die Hälfte wächst nach außen). Qualitätsdistanzen berücksichtigen diese Toleranz bereits in der Konstruktion und stellen sicher, dass die Maßgenauigkeit von Mittelloch und PCD-Löchern nach der Behandlung innerhalb von ±0,02 mm bleibt. Das zeigt die koordinierte Kontrolle von CNC-Präzision und Oberflächenbehandlung.
Kostenmäßig macht die Oberflächenbehandlung eines 4-teiligen harteloxierten Satzes etwa 15–20 % der Gesamtkosten aus. Deshalb finden Budgetprodukte diesen Prozess selten.
Pulverbeschichtung – die praktische, langlebige Wahl
Leistungsvergleich
Laut Branchentestdaten übertrifft Pulverbeschichtung das Eloxieren in manchen Punkten sogar:
- Schlagfestigkeit: Pulverbeschichtung hat eine gewisse Elastizität und ist schlagfester als harte, aber spröde Eloxalschichten
- Schichtdicke: Typischerweise 100–150 Mikrometer, dicker als beim Hartanodisieren
- Chemikalienbeständigkeit: Bessere Beständigkeit gegen Bremsflüssigkeit, Benzin und andere Chemikalien
- Salzsprühtest: Hochwertige Pulverbeschichtung erreicht 1000–1500 Stunden
Aber Pulverbeschichtung hat deutliche Schwächen: Sie ist eine aufliegende, keine integrierte Schicht, daher besteht Ablösegefahr. Wird die Beschichtung durch Steinschlag durchschlagen oder zerkratzt, dringt Feuchtigkeit entlang der Schadstelle ein und verursacht Unterwanderungskorrosion (umgangssprachlich „Blasenbildung“). Eloxalschichten, die aus dem Grundmaterial wachsen, haben kein Ablöseproblem.
Es gibt auch ein verstecktes Risiko: ungleichmäßige Beschichtung. Wird Pulver ungleichmäßig aufgesprüht, kann die Ebenheit der Anlagefläche der Spurverbreiterung außerhalb der Toleranz liegen. Schon 0,1 mm Abweichung können bei hoher Geschwindigkeit Vibrationen durch dynamische Unwucht auslösen. Deshalb werden die Montageflächen bei Spitzenprodukten meist nachgeschliffen, oder es wird eloxiert, um die Präzision des Flächenkontakts sicherzustellen.
Anwendungsvorteile
Der große Vorteil der Pulverbeschichtung ist die nahezu unbegrenzte Farbauswahl. Rote, blaue, goldene oder gar regenbogenfarbene Spurverbreiterungen? Pulverbeschichtung liefert das mühelos. Das Eloxieren ist durch elektrochemische Prinzipien begrenzt und bietet vergleichsweise wenige Farben (hauptsächlich Schwarz, Grau, Gold, Blau).
Kostenseitig sind die Investitionen in Pulverbeschichtungsanlagen hoch, die Stückkosten liegen aber 15–25 % unter dem Hartanodisieren. Deshalb ist sie im Mittelklasse-Segment beliebt – ordentlicher Schutz zu einem niedrigeren Preis als beim Hartanodisieren.
In puncto Haltbarkeit glänzt Pulverbeschichtung in trockenem und mildem Klima, doch in extremen Korrosionsumgebungen (Küste oder Regionen mit viel Streusalz) erweist sich die Langzeitleistung von Hartanodisierung als stabiler.
📊 Oberflächenbehandlung im Überblick
- Hartanodisieren: beste Korrosionsbeständigkeit, keine Ablösung, hohe Kosten
- Pulverbeschichtung: gutes Preis-Leistungs-Verhältnis, viele Farben, Ablösegefahr
- Normales Eloxieren: starke Dekorwirkung, mäßiger Schutz, mäßige Kosten
- Keine Behandlung: nur für Innenraum-Ausstellung, im Alltagseinsatz ist Korrosion vorprogrammiert
Weitere Behandlungen und die Wahrheit über blankes Aluminium
Dacromet-Behandlung – der beste Partner des Bolzens
Viele konzentrieren sich auf die Oberflächenbehandlung des Spurverbreiterungskörpers und vernachlässigen die zugehörigen Schrauben und Muttern. Tatsächlich sind diese Befestigungsteile einem noch härteren Korrosionsdruck ausgesetzt – sie liegen direkt in der Nabe, wo sich Schlamm, Salz und Bremsstaub sammeln.
Dacromet ist eine Korrosionsschutzbeschichtung speziell für Befestigungsteile, mit Aluminiumlamellen, Zinkpulver und Chromsäure als Hauptbestandteilen. Die besonderen Vorteile:
- Keine Wasserstoffversprödung: Herkömmliche Galvanik verursacht bei hochfesten Schrauben Wasserstoffversprödung; Dacromet vermeidet das vollständig
- Überlegener Korrosionsschutz: Im Salzsprühtest 500–1000 Stunden, das 7–10-Fache herkömmlicher Verzinkung
- Hohe Temperaturbeständigkeit: Hält Temperaturen über 300 °C aus (in der Nähe der Bremsscheibe werden oft über 200 °C erreicht)
- Gute Penetration: Dringt in Gewinde und Spalten ein und schützt rundum
Deshalb betonen hochwertige Spurverbreiterungen ausdrücklich „Dacromet-Schrauben“ – sie sind ein wichtiges Glied in der Korrosionsschutzkette des Gesamtsystems.
Die reale Leistung von blankem Aluminium
Theoretisch bieten die natürlichen Oxidschichten von Aluminium 6061-T6 und 7075-T6 einen Grundschutz. In trockener, schadstofffreier Umgebung kann blankes Aluminium funktionieren. In der Realität gibt es solche Idealbedingungen aber kaum.
Aus langjährigem Nutzerfeedback: Spurverbreiterungen aus blankem Aluminium verschlechtern sich in diesen Umgebungen rasch:
- Küstenregionen: Deutliche weiße Korrosionsprodukte treten schon nach 6 Monaten auf
- Streusalzgebiete: Die Oberflächenrauheit nimmt nach einem Winter spürbar zu
- Industriell belastete Gebiete: Saurer Regen beschleunigt den Abbau der Oxidschicht
Noch gefährlicher: Aluminium in direktem Kontakt mit Stahl (z. B. Nabe, Schrauben) löst Kontaktkorrosion aus. Blanke Aluminium-Spurverbreiterungen und Stahlschrauben bilden ein galvanisches Element, in dem Aluminium als Anode die Korrosion beschleunigt. Deshalb empfehlen professionelle Hersteller blankes Aluminium nie.
Der einzig sinnvolle Einsatz für blankes Aluminium: Show-Fahrzeuge in Innenräumen oder sehr selten genutzte Fahrzeuge in völlig trockenem Klima. Selbst dann empfehlen die meisten Profis zumindest normales Eloxal – begrenzter Mehrpreis, aber enormer Sicherheitsgewinn.
Die ideale Oberflächenbehandlung wählen
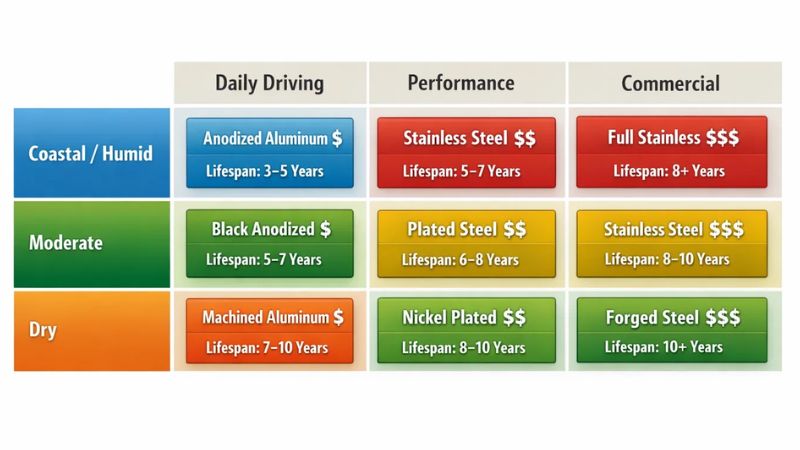
Nach Klimaumgebung
In milden, trockenen Binnenregionen (z. B. im Südwesten der USA oder im Landesinneren Australiens) ist Pulverbeschichtung das beste Preis-Leistungs-Angebot. Ihr Schutz genügt, sie kostet 15–25 % weniger als Hartanodisieren und bietet mehr Farben.
In Küstenregionen, bei hoher Luftfeuchtigkeit oder viel Streusalz ist Hartanodisieren die sicherere Wahl. Die Anfangsinvestition ist höher, doch über 5–8 Jahre Nutzungsdauer ist die Korrosionsbeständigkeit klar besser als bei Pulverbeschichtung. Langfristig spart der Verzicht auf vorzeitigen Austausch sogar Geld.
Kalte Regionen haben eine weitere Besonderheit: Bei niedrigen Temperaturen kann Pulverbeschichtung spröde werden und an Schlagfestigkeit verlieren. Eloxalschichten bleiben bei niedrigen Temperaturen leistungsstabil. In kanadischen und nordischen Nutzergruppen ist der Anteil von Hartanodisierung deutlich höher als in wärmeren Regionen – kein Zufall.
Nach Nutzungsintensität
Alltagsfahrzeuge mit 10–15.000 km pro Jahr und Reifenwechsel alle 2–3 Jahre. Bei dieser Nutzungsintensität genügen normales Eloxal oder sogar hochwertige Pulverbeschichtung. Hartanodisieren ist hier das Sahnehäubchen, keine Notwendigkeit.
Track-Day-Stammgäste und ernsthafte Offroad-Fans, die häufig Reifen montieren und demontieren und ständig extremen Bedingungen ausgesetzt sind. Hier spielt Hartanodisieren seine Vorteile aus: Die höhere Verschleißfestigkeit lässt die Schicht mehr Montagezyklen und Stöße ohne vorzeitiges Versagen überstehen.
Nutzfahrzeuge und schwere Pickups: Bei Stahl-Spurverbreiterungen ist Pulverbeschichtung die bessere Wahl (Stahl lässt sich nicht eloxieren). Hochwertige Pulverbeschichtung mit regelmäßiger Kontrolle kann 3–5 Jahre Nutzungsdauer sichern.
Kosten-Nutzen-Analyse
| Surface Finish | Additional Cost | Typical Life (Street) | Typical Life (Track) | Notes |
|---|---|---|---|---|
| Basic choice | +$20-30 | 3-4 years | 5-6 years | Basic choice |
| Powder coating | +$30-40 | 4-5 years | 6-8 years | High value |
| Hard anodizing | +$50-70 | 7-10 years | 10+ years | Long-term optimal |
Aus Sicht der Gesamtkosten über den Lebenszyklus kostet Hartanodisieren anfangs 50–70 $ mehr, kann aber in Küstenregionen 7–10 Jahre halten. Blankes Aluminium oder normales Eloxal muss dagegen womöglich schon nach 2–4 Jahren ersetzt werden, mit tatsächlich höheren Gesamtkosten – Arbeitsaufwand und Ausfallzeit beim Austausch nicht eingerechnet.
Deshalb entscheiden sich professionelle Rennteams und Vielnutzer durchweg für Hartanodisierung: Sie rechnen mit den Gesamtkosten, nicht mit dem Preis eines einzelnen Kaufs.
Qualitätserkennung und tägliche Pflege
Wie man echtes von falschem Hartanodisieren unterscheidet
Manche Marktprodukte behaupten „Hartanodisierung“, sind aber in Wirklichkeit nur normal eloxiert oder sogar lackiert. So erkennen Sie es:
- Härteprüfung: Bei echter Hartanodisierung hinterlässt kräftiges Kratzen mit einem Schlüssel nur leichte Spuren; bei normalem Eloxal oder Beschichtungen entstehen deutliche Kratzer
- Farbgleichmäßigkeit: Die Farbe der Hartanodisierung dringt in die Oxidschicht ein, daher zeigen selbst Kantenfasen ein gleichmäßiges Schwarz; Lack oder mangelhafte Behandlungen lassen an den Ecken die Grundfarbe durchscheinen
- Gewichtsänderung: Eloxieren erhöht das Gewicht geringfügig (die Oxidschicht hat selbst Masse), Beschichtungen fügen spürbar mehr Gewicht hinzu
Empfehlungen zur täglichen Pflege
Reinigen: Mit neutralem Reiniger und weicher Bürste Bremsstaub und Salzreste entfernen
Prüfen: Besonders Bolzenlöcher und Kontaktflächen auf ungewöhnlichen Verschleiß oder Korrosionsanzeichen kontrollieren
Drehmoment: Bolzen auf Vorgabe nachziehen (typischerweise 80–140 Nm)
Schützen: Niemals Fett auf Bolzengewinde oder die Reibflächen zwischen Spurverbreiterung und Nabe auftragen – Fett verringert den Reibwert, führt zu ungewöhnlicher Bolzenvorspannung und sogar zu selbsttätigem Lösen. Nur minimal Anti-Seize auf den Zentrierring der Zentrierbohrung der Spurverbreiterung auftragen, um Aluminium-Stahl-Fressen zu verhindern
Die Pflege der Pulverbeschichtung konzentriert sich darauf, Beschichtungsschäden zu vermeiden. Bei Ablösungen oder tiefen Kratzern umgehend reparieren oder ersetzen – das freiliegende Aluminium korrodiert schnell.
Oberflächenbehandlung ist Leistungsgarantie, keine Dekoration
Die Wahl der Oberflächenbehandlung einer Spurverbreiterung bedeutet im Kern, drei Faktoren auszubalancieren: die Härte der Umgebung, die erwartete Lebensdauer und das Budget.
Für Nutzer in Küstenregionen, bei hoher Luftfeuchtigkeit oder starkem Streusalzeinsatz ist das Hartanodisieren die langfristig optimale Lösung – mit 50–70 $ Mehrkosten beim Kauf beweisen 7–10 Jahre stabile Leistung den Wert dieser Investition.
Für Alltagsnutzer in trockenen Binnenregionen bietet eine hochwertige Pulverbeschichtung ein hervorragendes Preis-Leistungs-Verhältnis: ausreichender Schutz, moderate Kosten und eine größere Farbauswahl.
Spurverbreiterungen aus blankem Aluminium sind dagegen – egal wie gut der Werkstoff ist – im Praxiseinsatz keine kluge Wahl. 20–30 $ zu sparen, steht in keinem Verhältnis zu möglichen Sicherheitsrisiken und den Kosten häufigen Austauschs.
Ein letzter Hinweis: Die Qualität der Oberflächenbehandlung ist ein zentraler Indikator für die Professionalität eines Herstellers. Seriöse Spurverbreiterungs-Hersteller geben die Oberflächenverfahren klar an, legen entsprechende Prüfberichte vor (z. B. die Dauer des Salzsprühtests) und bieten Qualitätsgarantien. Fehlen diese Angaben, ist trotz verlockendem Preis Vorsicht geboten.