Wenn eine Radiusstange im Gelände versagt, ist der Tag nicht nur verdorben. Mitten im Rock-Crawl oder tief in einer Wüstenrennetappe kann ein gebrochenes Fahrwerksglied einen Überschlag und ein sehr schlechtes Ende bedeuten. Doch wenn Einkäufer diese Teile beschaffen, dreht sich das Gespräch meist um Preis und Lieferzeit – nicht um den Fertigungsprozess, der bestimmt, ob die Stange hält oder zerbricht.
Zu verstehen, wie eine Radiusstange gefräst, fertigbearbeitet und geprüft wird, sagt mehr über die Qualität eines Lieferanten als jedes Datenblatt oder Produktfoto. Das hier passiert tatsächlich zwischen der rohen Aluplatte und dem fertigen, einbaubaren Teil.
Werkstoffauswahl: die Entscheidung 7075 gegenüber 6061
Aluminium dominiert die Aftermarket-Fertigung von Radiusstangen. Der Festigkeits-Gewichts-Vorteil gegenüber Stahl ist real, die Bearbeitung ist sauber, und eloxierte Oberflächen bieten soliden Korrosionsschutz für den Offroad-Einsatz. Die Debatte ist nicht Aluminium vs. Stahl – sondern welches Aluminium, unter welchen Bedingungen.
6061-T6 ist das Produktion-Arbeitstier: Streckgrenze um 276 MPa, exzellente Zerspanbarkeit, breit verfügbares Material und wirtschaftlich in Stückzahlen. Richtige Wahl für Straßen-Fahrzeuge, moderaten Offroad-Einsatz und Anwendungen, bei denen Gewicht und Korrosionsschutz über Maximallast gehen.
7075-T6 ist die Performance-Entscheidung. Mit ~503 MPa Streckgrenze – fast doppelt so hoch wie 6061 – verkraftet er höhere Zykllasten ohne Ermüdungsrisse. Die Nachteile sind real: teurer und schwerer zu bearbeiten, mit mehr Aufmerksamkeit für Bahnen und Schnittparameter. Für Competition-Fahrzeuge, dedizierte Rock Crawler und jede Anwendung, bei der die Ausfallwahrscheinlichkeit nahe null sein muss, ist 7075 das richtige Material.
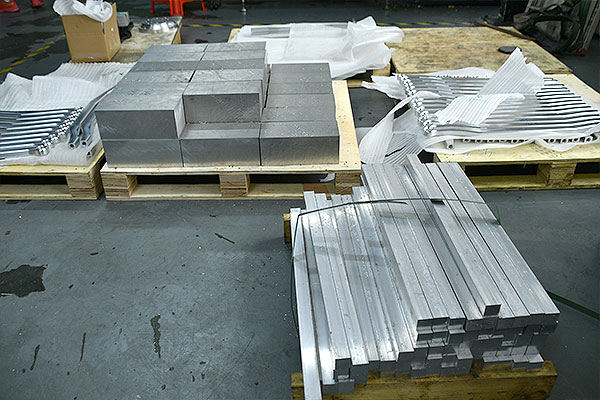
Ein Detail, das sorgfältige von schlampiger Fertigung trennt: was mit der Rohplatte passiert, bevor die CNC-Arbeit beginnt. Das Material wird visuell auf Oberflächenfehler geprüft – tiefe Kratzer, Porosität, Einschlüsse. Das ist nicht nur Optik: Ein Hohlraum unter der Oberfläche an der falschen Stelle wird unter Zykllast zum Rissansatz.
Wichtiger noch: Spannungsarme Platte vs. Standardplatte.
Aluminiumplatten behalten Eigenspannungen aus dem Walzen. Werden diese beim aggressiven Fräsen freigesetzt, verzieht sich das Teil. Für enge Toleranzen wird von Anfang an spannungsarmes Material spezifiziert – achten Sie auf Bezeichnungen wie 7075-T7351 oder 6061-T651; die Endung „51“ steht für Streckrichtungspannungsarmut. Verzug nach der Endprüfung bedeutet Ausschuss eines dimensional korrekten Teils.
CNC-Bearbeitung: zweiseitige Bearbeitung und der ±0,01-mm-Standard
Das Fräsen einer Radiusstange erfordert CNC-Arbeit auf beiden Seiten: Das Teil wird gespannt, auf einer Fläche geschlichtet, gewendet und für die zweite Seite neu gespannt. Dieses Wenden führt den ersten kritischen Fehlermodus ein. Ist das erneute Spannen nicht konsistent – sitzt das Teil anders als auf der ersten Seite –, beziehen sich alle folgenden Maße auf einen verschobenen Datums. Der Fehler potenzriert sich von dort.
Das Schruppen entfernt Volumen schnell mit großen Schaftfräsern bei aggressiven Parametern. Ziel ist Abtragsmenge, nicht Präzision. Bewusst bleibt auf allen Flächen ein Aufmaß von 0,15–0,30 mm pro Seite für die Schlichtpass. Direkt in Schlichtparametern ohne Schruppen verschwendet Zeit und treibt den Werkzeugverschleiß; das Aufmaß komplett weglassen lässt der Schlichtpass keine Möglichkeit, Werkzeugablenk-Artefakte zu korrigieren.
Das Schlichten legt die Maße fest. Hohe Spindeldrehzahl, niedriger Vorschub, geringe Zustellung. Zwei Maße werden in dieser Phase kontrolliert:
- Mittenabstand der Aufnahmebohrungen: Toleranz ±0,01–0,02 mm bei Präzisionsarbeit
- Parallelität und Orthogonalität der Bohrungsachsen
Die ±0,01–0,02-mm-Toleranz beim Mittenabstand ist keine Präzisions-Schau. Sie bestimmt direkt, ob die Stange ohne Vorspannung montiert ist und so bleibt. Eine 0,5 mm zu kurze Stange erzeugt Dauerzug in der Verbindungstechnik; eine 0,5 mm zu lange induziert Querbiegung am Chassis-Aufnahmepunkt. In beiden Fällen verschleißen alle angrenzenden Komponenten schneller. Bei Competition-Gerät mit häufigen Inspektionsintervallen bedeutet eine leicht außerhalb der Spec liegende Stange nur früheren Buchsenwechsel. Bei einem Serienfahrzeug oder einem Kunden-Build, der 16.000 km keine Werkstatt sieht, ist es ein Zuverlässigkeitsproblem, das sich zum ungünstigsten Zeitpunkt meldet.
Das Ansenken schließt die CNC-Sequenz ab – C0,5 bis C1,0 mm an allen Außenkanten, direkt im Programm mit einem Fase-Werkzeug. Das ist nicht kosmetisch: Scharfe Kanten sind Kerbstellen, und unter Zykllast beginnen Ermüdungsrisse bevorzugt dort. Eine Fase verteilt die Spannung auf einen größeren Radius und verlängert die Lebensdauer spürbar. Für innere Übergänge und Ecken, die das Werkzeug nicht erreicht, vervollständigt manuelles Entgraten mit dem Schaber die Arbeit.
Oberflächenveredelung: Warum die Reihenfolge alles ist
Die Behandlungssequenz – polieren, dann Seitenlöcher bohren und Gewinde schneiden, dann eloxieren – wirkt für Käufer, die den Prozess nicht kennen, verkehrt. Ist sie nicht.
Das Vibrationsfinish legt die gefrästen Stangen in eine Trommel mit Keramik-Medien und Schleifcompound. Die Taumelbewegung entfernt Werkzeugmarken, Bearbeitungsspitzen und Mikrograte gleichzeitig auf allen Flächen. Zielrauheit: Ra 0,8 oder besser. Der funktionale Nutzen ist nicht nur die Optik. Ein glatteres Substrat lässt die Eloxalschicht gleichmäßig anwachsen. Raue Oberflächen mit Spitzen und Tälern erzeugen eine ungleichmäßige Schicht – dick in Tälern, dünn auf Spitzen – was Korrosionsschutz und Optik gleichermaßen schwächt.
Werden die Seitenlöcher vor dem Polieren gebohrt, packt sich das Medium in die Löcher und ist kaum sauber zu entfernen. Vor dem Polieren geschnittene Gewinde werden weggeschliffen. Die Sequenz ist nicht verhandelbar.
Das Eloxieren legt die Haltbarkeit fest. Zwei Typen kommen zur Anwendung:
- Typ II (Standardeloxal): 5-25 μm Schicht. Guter Korrosionsschutz, farbbar, günstiger. Für allgemeine Aftermarket-Anwendungen geeignet.
- Typ III (Harteloxal): 25-50 μm Schicht, Oberflächenhärte nahe HV 400. Deutlich besserer Verschleiß- und Abrasionsschutz. Die richtige Wahl für Bohrungsflächen im Buchsenkontakt oder überall dort, wo die Partie wiederholt abrasiven Kontakt sieht.
Ein Detail, das professionelles Eloxieren von Hobbyarbeit trennt: der Gewindeschutz. Beim Eloxieren wächst die Oxidschicht in die Aluminiumoberfläche und verbraucht Grundmaterial. Ein ungeschütztes M6-Gewinde in 7075 fällt nach dem Harteloxieren durch die Lehre. Zwei komplementäre Strategien werden kombiniert: Silikonstopfen halten das Bad vollständig von der Gewindegeometrie fern, und der Kernlochdurchmesser wird vor dem Gewindeschneiden um 0,02-0,03 mm aufgeweitet, um das Restwachstum an den Stopfenrändern zu kompensieren. Der Stopfen ist die primäre Barriere; das Übermaß die Versicherung. Beides muss vor dem Versand des ersten Teils in den Prozess eingeplant sein – nicht als Feldrückläufer entdeckt werden.
Nebenoperationen: Bohren, Gewindeschneiden und Montage
Nach dem Polieren, und bevor das Teil ins Eloxalbad geht, werden Seitenlöcher gebohrt und Gewinde geschnitten. Die Logik ist simpel: Bearbeitung von blankem Aluminium erzeugt saubere Geometrie; die spätere Eloxalschicht überzieht alles gleichmäßig, wobei Gewindelöcher wie beschrieben abgeklebt werden, um ihre Maße zu schützen.
Seitenlöcher – Ölöcher, Klemmschraubenlöcher, Entlüftungen – brauchen eigene Vorrichtungen. Maßgefertigte CNC-Weichbacken spannen das polierte Teil ohne Spannmarken und halten die Lochposition in der Toleranz.
Das Gewinde folgt auf das Bohren. Gerade bei 7075-T6 sind Formgewindebohrer (Rollgewinde) gegenüber schneidenden bevorzugt. Formgewindebohrer verdrängen das Material, statt es zu schneiden: stärkere Gewindegründe und bessere Oberfläche. Bei härteren Legierungen brechen Schneidgewindebohrer eher aus und erzeugen schwächere Gewindegeometrie. Der Kostenunterschied ist marginal; der Qualitätsunterschied beim Gewinde nicht.
Die Montage – Einpressen von Bronzebuchsen, Polymerbuchsen oder Gelenklagern je nach Spezifikation – ist die letzte Gelegenheit für Schäden vor dem Versand. Eine manuelle Spindelpresse drückt ohne Messung. Eine Servopresse mit Echtzeit-Kraft-Weg-Überwachung zeichnet die gesamte Presskurve auf: Erwartet wird ein gleichmäßiger Kraftanstieg im Eindringbereich. Ein plötzlicher Spike signalisiert eine falsch ausgerichtete Buchse; ein zu niedriger Peak einen zu großen Bohrungsdurchmesser. Beides würde die Sichtprüfung passieren; beides ergibt keine zuverlässige Montage.
Die finale Drehmomentprüfung selbstsichernder Verbindungselemente erfolgt mit kalibriertem Drehmomentschlüssel bei 5-8 N·m für M4-M6 in Aluminium, gegen dokumentierte Spezifikation.
Qualitätskontrolle: KMG-Prüfung und was sie tatsächlich misst
Die Dimensionsprüfung von Radiusstangen läuft auf zwei Ebenen: 100%-Messung der funktionsbestimmenden Maße und Hochfrequenz-Stichproben bei Sekundärmerkmalen.
- Die KMG-Prüfung (Koordinatenmessgerät) deckt die kritischen Merkmale ab:
- Mittenabstand: Das KMG tastet beide Bohrungsmitten ab und berechnet den Ist-Abstand. Toleranz: ±0,01-0,02 mm. Teile außerhalb des Fensters werden verschrottet oder nachgearbeitet – keine „versenden und hoffen“-Ausnahmen.
- Bohrungsparallelität: Die Achse der Großbohrung wird mit der Kleinbohrungsachse verglichen. Ein Gestänge mit nicht parallelen Bohrungen verursacht Blockieren unter Last und leitet Kraft in eine Richtung in die Buchse, für die sie nicht ausgelegt ist.
- Bohrung-Fläche-Orthogonalität: Die Bohrungsachse wird relativ zur Stangenfläche gemessen. Abweichung erzeugt ungleiche Lastverteilung über die Buchsenkontaktbreite und beschleunigt den Randverschleiß.
- Zylindrizität: Mehrere Querschnitte der Bohrung werden gescannt, um einen echten Zylinder zu bestätigen – nicht oval durch Werkzeugablenkung, nicht konisch durch Verschleiß. Eine unrunde Bohrung verschleißt ungleichmäßig und kann die Buchse unter dynamischer Last drehen.
Laut der Normenbibliothek von SAE International gilt die Positionsgenauigkeit des Mittenabstands durchgängig als Haupttreiber der Lebensdauer von Buchsen und Gelenken in Fahrwerksgestängen. Handmaßschritte können dieses Maß in der Produktion nicht zuverlässig verifizieren; das KMG ist die einzige Methode mit rückverfolgbaren, wiederholbaren Daten.
Häufige Messschieber-Kontrollen geben dem Operator schnelles Feedback zu Sekundärmaßen: Gesamtlänge, Außenkontur, Positionen der Seitenlöcher. Die Genauigkeit des Messschiebers erreicht nicht das KMG, aber bei der Frequenz, die Prozessdrift erkennt, liefert eine Prüfung alle paar Teile handlungsrelevante Information, bevor ein schlechter Trend eine ganze Charge Ausschuss produziert.
Bei eloxierten Oberflächen wird die Schichtdicke per Wirbelstrom gemessen. MIL-A-8625F, die US-Militärspezifikation für anodische Schichten auf Aluminium, definiert die Abnahmekriterien für Typ-II- und Typ-III-Schichten, auf die sich Präzisionshersteller auch in kommerziellen Anwendungen beziehen – nicht weil Militärkontrakte es verlangen, sondern weil die Prüfmethoden eindeutig und rückverfolgbar sind.
Kennzeichnung, Verpackung und Lieferantenqualifizierung
Die Laserbeschriftung mit einem Faserlaser versieht jedes Teil auf der eloxierten Oberfläche mit Chargennummer, Materialbezeichnung (z. B. „7075-T6“) und Kundenlogo. Leistung und Scangeschwindigkeit müssen auf Legierung und Beschichtung abgestimmt sein: zu flach und die Markierung verschwindet bei Handhabung; zu tief und die Oxidschicht wird auf sichtbarer Fläche beschädigt. Das Aussehen – weiße Zeichen durch Oxidablation oder dunkle Markierungen durch Re-Oxidation – hängt von Parametern und Kundenwunsch ab.
Chargenrückverfolgbarkeit ist eine praktische Anforderung für B2B-Käufer. Wenn ein Qualitätsproblem im Feld auftaucht – und irgendwann tut es das – macht die Möglichkeit, die betroffene Chargennummer aus der Markierung zu ziehen und mit KMG-Bericht und Materialzertifikat abzugleichen, den Unterschied zwischen einem kontrollierten Rückruf und einem Blindflug.
Die Verpackung ist Engineering der letzten Stufe. Eine kundenspezifisch geschnittene EPE-Schaumstoffschale hält jede Stange getrennt von Nachbarteilen. Präzisionsteile kommen nicht lose in dieselbe Kiste; EPE verhindert kosmetische Schäden und vor allem Dellen und Kontaktmarken, die auf einer auf 0,01 mm tolerierten Fläche Metall verschieben können.
Bei der Qualifizierung eines Radiusstangen-Lieferanten verraten diese Fragen, ob der Prozess dokumentiert oder improvisiert ist:
- Welche Legierung und welcher Zustand? Können Sie Werkszertifikate liefern?
- Ist die Platte vor der Bearbeitung spannungsarm?
- Maskieren Sie Gewinde beim Eloxieren, und welches Übermaß sehen Sie beim Bohren für die Schicht vor?
- Servopresse mit Kraftüberwachung oder manuelle Spindelpresse?
- KMG-Berichte für die Erstmusterprüfung verfügbar?
Ein Lieferant, der alle fünf ohne Zögern beantwortet, fährt einen durchdachten Prozess. Wer bei einer ausweicht, hat ±0,01-0,02 mm Mittenabstand wahrscheinlich nie konstant genug erreicht, um zu wissen, ob es wichtig ist.
Keiner der Schritte oben ist exotisch. Es ist das, was die besseren Radiusstangen-Hersteller bereits tun, und was ein Teil mit Hundertstel-Millimeter-Toleranzen braucht, um zu liefern, was es verspricht. Wenn das Gespräch von „was kostet es“ zu „wie ist der Prozess“ kippt, stellen Sie die richtige Frage – und jetzt wissen Sie, welche Antworten Sie hören wollen.