Eine Schubstrebe bricht bei 60 mph. Nicht weil der Fahrer zu hart gefahren ist, sondern weil die Wandstärke für die Optik, nicht für die Last festgelegt wurde. Solche Ausfälle beginnen meist viel früher, bei Entscheidungen über Werkstoffgüte, Rohrherstellungsverfahren, Lagersitztoleranz und Schweißtechnik. Der Fertigungsprozess ist kein Hintergrunddetail. Er definiert das Teil. So werden Schubstreben gefertigt – vom Rohmaterial bis zum fertigen Bauteil – und das bedeuten diese Schritte für Leistung und Haltbarkeit in realen Anwendungen.
Wo alles beginnt: die Werkstoffwahl
Die Werkstoffwahl legt die Obergrenze für alles Weitere fest. Drei Hauptoptionen dominieren den Markt: Chromoly-Stahl, DOM-Stahl und Aluminiumlegierungen. Jede hat einen klaren Zweck. Die falsche für die Anwendung zu verwenden, bleibt einer der häufigsten und teuersten Fehler bei Fahrwerksaufbauten.

Chromoly (SAE 4130/4140) ist die Standardwahl für Hochleistungs- und Wettbewerbsanwendungen. Die Legierungselemente Chrom und Molybdän verleihen ihm im normalisierten Zustand eine Zugfestigkeit im Bereich von 95.000–110.000 psi, deutlich über Baustahl, sowie starke Ermüdungsfestigkeit unter wiederholter gerichteter Belastung. Diese Ermüdungsfestigkeit zählt bei Fahrwerksbauteilen mehr als die Spitzenzugfestigkeit, wo sich die Stange pro Session tausende Male verformt und zurückfedert.

DOM-Stahl (Drawn-Over-Mandrel) wird oft missverstanden. DOM ist kein Werkstoff. Es ist ein Verfahren. Der Grundwerkstoff kann Baustahl, Chromoly oder SAE 1020/1026 sein. DOM beschreibt, wie das Rohr geformt wird: Ein geschweißter Rohling wird geglüht und über einen konischen Dorn gezogen, was die Schweißnaht schließt, das Metall kalt umformt und ein Rohr mit engeren Maßtoleranzen als Standard-ERW erzeugt. Für die Schubstrebenfertigung bedeutet das gleichmäßigere Wandstärke und bessere Rundlaufgenauigkeit, beides wichtig bei der Bearbeitung der Lagersitze.
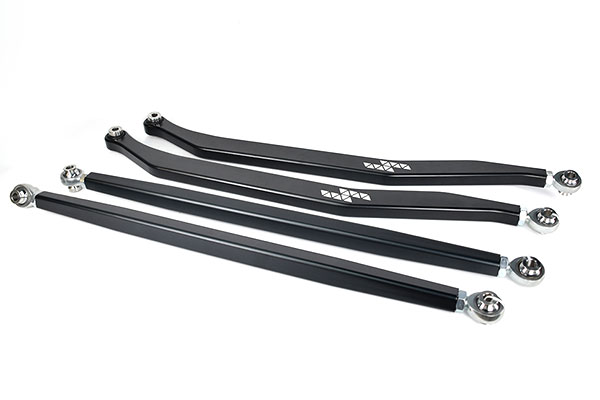
Aluminiumlegierungen, vor allem 6061-T6 und 7075-T6, lösen ein konkretes Problem: ungefederte Masse. Ein Paar Aluminium-Schubstreben kann gegenüber Chromoly-Äquivalenten gleicher Geometrie etwa 1,5 lbs sparen. Bei schnellem Wüsten- und Pre-Running-Einsatz, wo das Ansprechverhalten der Federung wichtiger ist als die Spitzentragfähigkeit, hat diese Gewichtsreduktion messbare Wirkung. Der Zielkonflikt ist die Festigkeit. 6061-T6 erreicht höchstens etwa 45.000 psi Zugfestigkeit (Streckgrenze ~40.000 psi), und selbst 7075-T6 mit etwa 83.000 psi Zugfestigkeit (Streckgrenze ~73.000 psi) bleibt für Spitzenlastanwendungen hinter Chromoly zurück. Die Streckgrenze – der Punkt, an dem sich das Material bleibend verformt, statt zurückzufedern – ist für Fahrwerksbauteile die nützlichere Kennzahl. Aluminiumstangen werden außerdem aus dem Vollen gefräst statt aus Rohr gefertigt, was den Fertigungsprozess völlig verändert.
Schnellreferenz zur Werkstoffwahl:
- Rock Crawling, schwerer Offroad-Einsatz: Chromoly 4130/4140
- Allgemeiner Trail-Einsatz, Budgetaufbauten: DOM-Stahl (Wand 0,120″+)
- Schnelle Wüstenfahrten, Pre-Running, gewichtssensible Aufbauten: Aluminium-Vollmaterial 6061-T6 oder 7075-T6
- Hochlegungen über 2 Zoll: Chromoly empfohlen, unabhängig vom Einsatzfall
Wie das Rohr hergestellt wird
Bei Stahl-Schubstreben durchläuft das Rohr zwei verschiedene Fertigungswege, bevor es die Zerspanungswerkstatt erreicht.
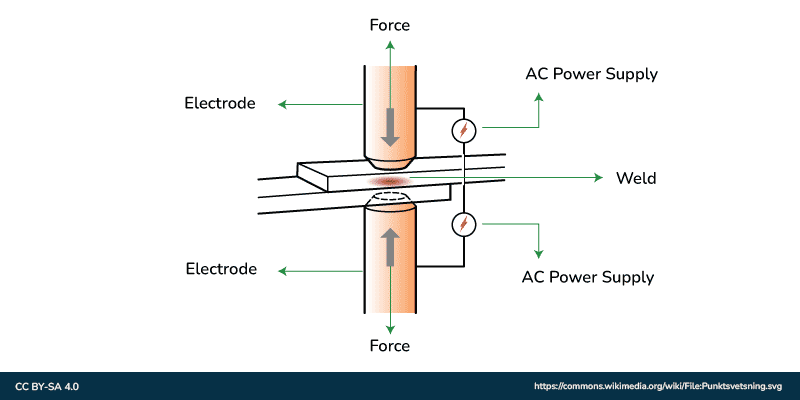
ERW (Elektrowiderstandsschweißen) beginnt mit flachem Stahlband, das zu einem Rohrprofil gerollt und entlang der Naht mit hochfrequentem Strom verschweißt wird. Es wird kein Zusatzwerkstoff zugegeben. Hitze und Druck des Stroms verschmelzen die Kanten. ERW ist kostengünstig und liefert für Standardanwendungen konsistente Ergebnisse, aber die Schweißnaht bleibt eine strukturelle Variable. Bei geringer beanspruchten Anwendungen mag das keine Rolle spielen. Bei Wettbewerbs- oder Hochlastaufbauten schon. Die DOM-Fertigung nimmt ERW-Rohr als Ausgangspunkt. Das geschweißte Rohr wird zum Erweichen geglüht und dann über einen Dorn gezogen, der es auf engere Maßtoleranzen zwingt. Diese Kaltumformung schließt Lunker in der Schweißnaht, erhöht die Härte durch Kaltverfestigung leicht und erzeugt ein Rohr mit gleichmäßigerer Wandstärke am Umfang. Speziell für die Schubstrebenfertigung bietet DOM-Rohr den Zerspanern einen besseren Ausgangspunkt, besonders für die anschließende Bearbeitung des Lagersitzes. Der praktische Unterschied zeigt sich in der Qualitätskontrolle. DOM-Rohr lässt sich auf engere Durchmessertoleranzen halten als Standard-ERW, was zählt, wenn nachgelagerte Bearbeitungen von konsistenten Halbzeugmaßen abhängen.
CNC-Bearbeitung: Wo Toleranzen kritisch werden
Das Rohr ist nur so gut wie das, was danach passiert. Die Bearbeitungen an einer Schubstrebe – vor allem die Lagersitzbohrungen und die Gewindeabschnitte – bestimmen, ob der Gelenkkopf korrekt sitzt, korrekt vorgespannt ist und unter Last an Ort und Stelle bleibt. Am Lagersitz zählt Präzision am meisten. Bei eingepressten Außenringen wird die Bohrungstoleranz typischerweise auf +0,000/-0,0005 Zoll gehalten. Das ist eine halbe Tausendstel Zoll auf der Minusseite, ohne Toleranz auf der Plusseite. Eine auch nur leicht übergroße Bohrung lässt den Außenring unter Last im Sitz durchdrehen. Dieser Ausfallmodus entwickelt sich langsam und endet dann schlecht. Das Lager läuft außeraxial, verschleißt asymmetrisch und fällt schließlich auf eine Weise aus, die zufällig aussieht, aber in der Bearbeitungsphase angelegt wurde. Gewindebearbeitungen folgen derselben Logik. Steigung und Durchmesser der Gewinde, die den Gelenkkopf aufnehmen, bestimmen, wie sich dieses Ende unter Torsions- und Druckbelastung verhält. Inkonsistentes Gewinde erzeugt Spannungsspitzen an den Gewindegründen, genau dort, wo bei längenverstellbaren Stangen Ermüdungsrisse beginnen. Bei Aluminium-Vollmaterialstangen ist die Bearbeitung umfangreicher. Der gesamte Stangenkörper wird aus dem Vollen gedreht, was mehr Rüstzeit und mehr Schnitte erfordert, aber die Schweißvariable vollständig eliminiert. Aluminium lässt sich schneller zerspanen als Stahl, erfordert aber sorgfältiges Kühlmittelmanagement, um Aufbauschneiden an den Schneidwerkzeugen zu vermeiden, die sich als Verschlechterung der Oberflächengüte zeigen und die Maßhaltigkeit beeinträchtigen können.
| Werkstoff | CNC-Prozess | Typische Bohrungstoleranz | Bearbeitungsgeschwindigkeit | Hauptrisiko |
|---|---|---|---|---|
| Chromoly-Rohr | Bohrung + Gewinde | +0.000/-0.0005″ | Norm | Inkonsistenz der Schweißnaht |
| DOM-Rohr | Bohrung + Gewinde | +0.000/-0.0005″ | Norm | Keines von Bedeutung |
| 6061-T6-Vollmaterial | Volldrehen | +0.000/-0.0005″ | Schneller | Aufbauschneide am Werkzeug |
| 7075-T6-Vollmaterial | Volldrehen | +0.000/-0.0005″ | Schneller | Höhere Werkzeugkosten |
Schweißen und Montage
Bei rohrbasierten Stangen ist das Schweißen der Schritt, der die bearbeiteten Enden mit dem Rohrkörper verbindet. Die Wahl zwischen WIG und MIG hat in dieser Größenordnung echte Folgen.

WIG-Schweißen (Wolfram-Inertgas-Schweißen) nutzt eine nicht abschmelzende Wolframelektrode mit separat zugeführtem Zusatzdraht und gibt dem Schweißer präzise Kontrolle über den Wärmeeintrag. Bei sicherheitskritischen Bauteilen wie Fahrwerkslenkern ist WIG im Motorsport und in der Hochleistungsproduktion die bevorzugte Methode. Der langsamere Prozess erlaubt ein besseres Management der Wärmeeinflusszonen, des Bereichs um die Schweißnaht, in dem die Eigenschaften des Grundwerkstoffs durch Temperaturzyklen verändert werden. Speziell bei Chromoly kann eine zu große Wärmeeinflusszone die Zähigkeit des Werkstoffs genau an der falschen Stelle verringern.
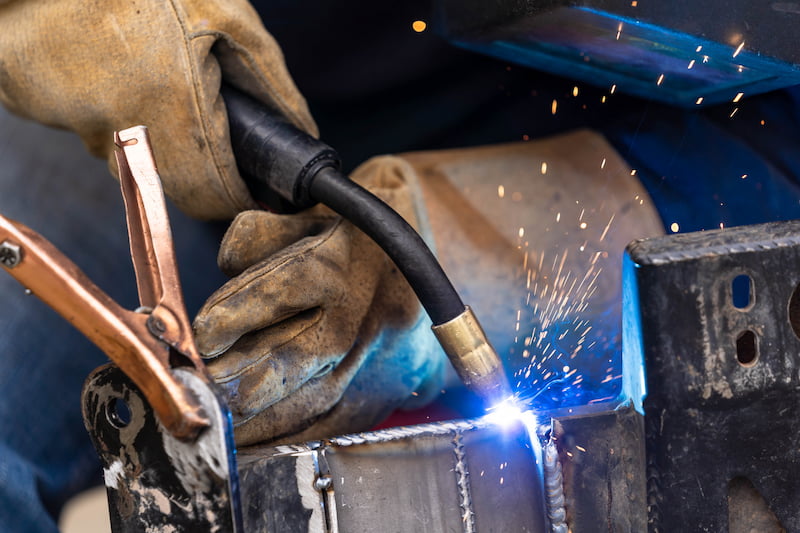
MIG-Schweißen (Metall-Schutzgasschweißen) führt kontinuierlich eine abschmelzende Drahtelektrode zu, was es schneller und für größere Stückzahlen besser geeignet macht. Bei dickwandigem Rohr erreicht MIG gute Durchschweißung, aber der höhere Wärmeeintrag und die weniger präzise Kontrolle im Vergleich zu WIG machen es für dünnwandige Chromoly-Anwendungen weniger geeignet.
Der Einbau der Lagerenden folgt dem Schweißen. Sphärische Gelenkköpfe, die Heim-Gelenke, die die Federung bewegen lassen, werden mit der vorgegebenen Presspassung in die bearbeiteten Sitze eingepresst. Standard-Lagerbohrungen haben je nach Lastanforderung der Anwendung 5/8″, 3/4″ oder 7/8″ Durchmesser. Eine „Top-Hat“-Distanzbuchse, die in die Halterung statt in die Stange geschweißt wird, vergrößert die Lagerfläche und stärkt den Montagepunkt erheblich. Solche Details trennen gut konstruierte Baugruppen von Massenware. Bei längenverstellbaren Stangen summiert sich die Fertigungspräzision im Links-/Rechtsgewindesystem. Der Stangenkörper nimmt an einem Ende Rechts- und am anderen Linksgewinde auf. Das Drehen des Rohrkörpers verlängert oder verkürzt die Baugruppe. Werden die Gewinde inkonsistent geschnitten, werden die Einstellschritte unzuverlässig, was bei einer geometriekritischen Anwendung wie der Nachlaufkorrektur den Zweck verfehlt.
Qualitätskontrolle und Prüfung
Fertige Schubstreben durchlaufen vor dem Markt mehrere Prüfschritte. Die Einzelheiten variieren je nach Hersteller, aber die einschlägigen Normen bieten einen nützlichen Bezugsrahmen. Die Zugprüfung nach ISO 6892-1 oder ASTM E8 verifiziert, dass der Grundwerkstoff seine spezifizierte Festigkeit erreicht. Das ist wichtig, weil ein Werkstoffzeugnis nicht automatisch bedeutet, dass die an eine Werkstatt gelieferte konkrete Charge die Zahlen des Datenblatts erreicht hat. Mechanische Prüfung schließt diese Lücke. Die Härteprüfung nach Brinell oder Rockwell bestätigt die Wärmebehandlungsergebnisse bei allen Bauteilen mit Wärmebehandlung nach der Bearbeitung. Bei WIG-geschweißtem Chromoly können punktuelle Härteprüfungen um die Wärmeeinflusszone unbeabsichtigte Erweichung erkennen. Hochbelastete 4130-Baugruppen schreiben oft auch eine Wärmebehandlung nach dem Schweißen (PWHT) vor, typischerweise Spannungsarmglühen bei 1.100–1.200 °F oder volles Normalisieren, um die Zähigkeit in der WEZ wiederherzustellen und Eigenspannungen zu verringern, die sonst zu einem Ermüdungsausgangspunkt würden. Zerstörungsfreie Prüfverfahren (ZfP) – Farbeindringprüfung, Magnetpulverprüfung oder Ultraschall je nach Werkstoff – erkennen Oberflächen- und oberflächennahe Fehler, ohne das Teil zu zerstören. In der Serienfertigung wird dies typischerweise auf Schweißnähte und die Übergangszonen zwischen bearbeiteten Abschnitten und Rohrkörper angewandt. Die Maßprüfung von Bohrungstoleranzen und Gewindeeingriff ist oft der letzte Schritt vor dem Versand. Da die Bohrungsvorgabe +0,000/-0,0005″ eine Toleranz ist, die konsistente Prozesskontrolle zum Halten erfordert, erkennt Stichprobenprüfung fertiger Teile Drift, bevor sie den Kunden erreicht. Die Zug- und Härteprüfverfahren nach ISO 6892-1 und ASTM E8, üblicherweise auf Anlagen wie den ZwickRoell-Prüfsystemen durchgeführt, sind branchenweit gut etabliert. Die eigentliche Frage ist, ob ein bestimmter Hersteller sie konsequent anwendet oder als optionalen Mehraufwand behandelt.
Was Sie einen Schubstrebenlieferanten zur Qualitätskontrolle fragen sollten:
- Zertifizieren Sie den Grundwerkstoff auf bestimmte Güten (4130, 4140, 6061-T6)?
- Welche Bohrungstoleranz halten Sie an den Lagersitzen ein?
- WIG- oder MIG-Schweißen, und warum?
- Führen Sie nach dem Schweißen ZfP an sicherheitskritischen Schweißnähten durch?
- Wie funktioniert die Rückverfolgbarkeit, wenn eine Charge einen Fehler hat?
Was das beim Kauf bedeutet
Der Fertigungsprozess ist auf einem Produktfoto nicht sichtbar. Aber er hinterlässt Spuren, wenn man weiß, wo man hinsehen muss. Das Gewicht ist ein Signal, wenn auch nicht in der Richtung, die die meisten Käufer annehmen. Eine Aluminiumstange, die weniger wiegt als die angegebene Vorgabe für ihren Durchmesser, hat entweder dünnere Wand als beworben oder wurde aus Werkstoff geringerer Dichte gefertigt. Eine Chromoly-Stange, die leichter ist als ein DOM-Äquivalent gleicher Geometrie, verwendet vermutlich dünnere Wand, was für die Anwendung passend sein kann oder nicht. Der Lagersitz-Passung ist ein weiterer Hinweis. Ein Gelenkkopf, der sich ohne die richtige Presspassung von Hand in seinen Sitz drücken lässt oder bei der Montage sichtbares Spiel zeigt, deutet auf eine Bohrung außerhalb der Toleranz. Das ist nicht kosmetisch. Bei rohrbasierten Stangen zählt die Gleichmäßigkeit der Schweißraupe. WIG-Nähte haben ein charakteristisches Münzstapel-Aussehen. MIG-Nähte wirken glatter und gleichmäßiger, haben aber höheren Wärmeeintrag. Keine ist automatisch besser, aber eine Naht mit inkonsistentem Profil oder Porosität (kleine Oberflächenlöcher) sollte unabhängig vom Verfahren hinterfragt werden. Die Einstellbarkeit bei verstellbaren Stangen sollte sich bewusst gestaltet anfühlen, mit gleichmäßigem Widerstand über den Einstellbereich und ohne Verklemmen an den Gewindeeingriffspunkten. Verklemmen deutet auf Gewindeformabweichung oder Fehlausrichtung in der Baugruppe hin. SYZ Machine fertigt Schubstreben in Chromoly- und Aluminiumvarianten in mehreren Bohrungsgrößen, mit CNC-gefertigten Lagersitzen, die auf die für den Einbau eingepresster Lager entscheidenden Toleranzen gehalten werden. Der Fertigungsprozess ist die Spezifikation, die nicht im Datenblatt steht, weshalb es sich lohnt, ihn vor der Bestellung zu verstehen.