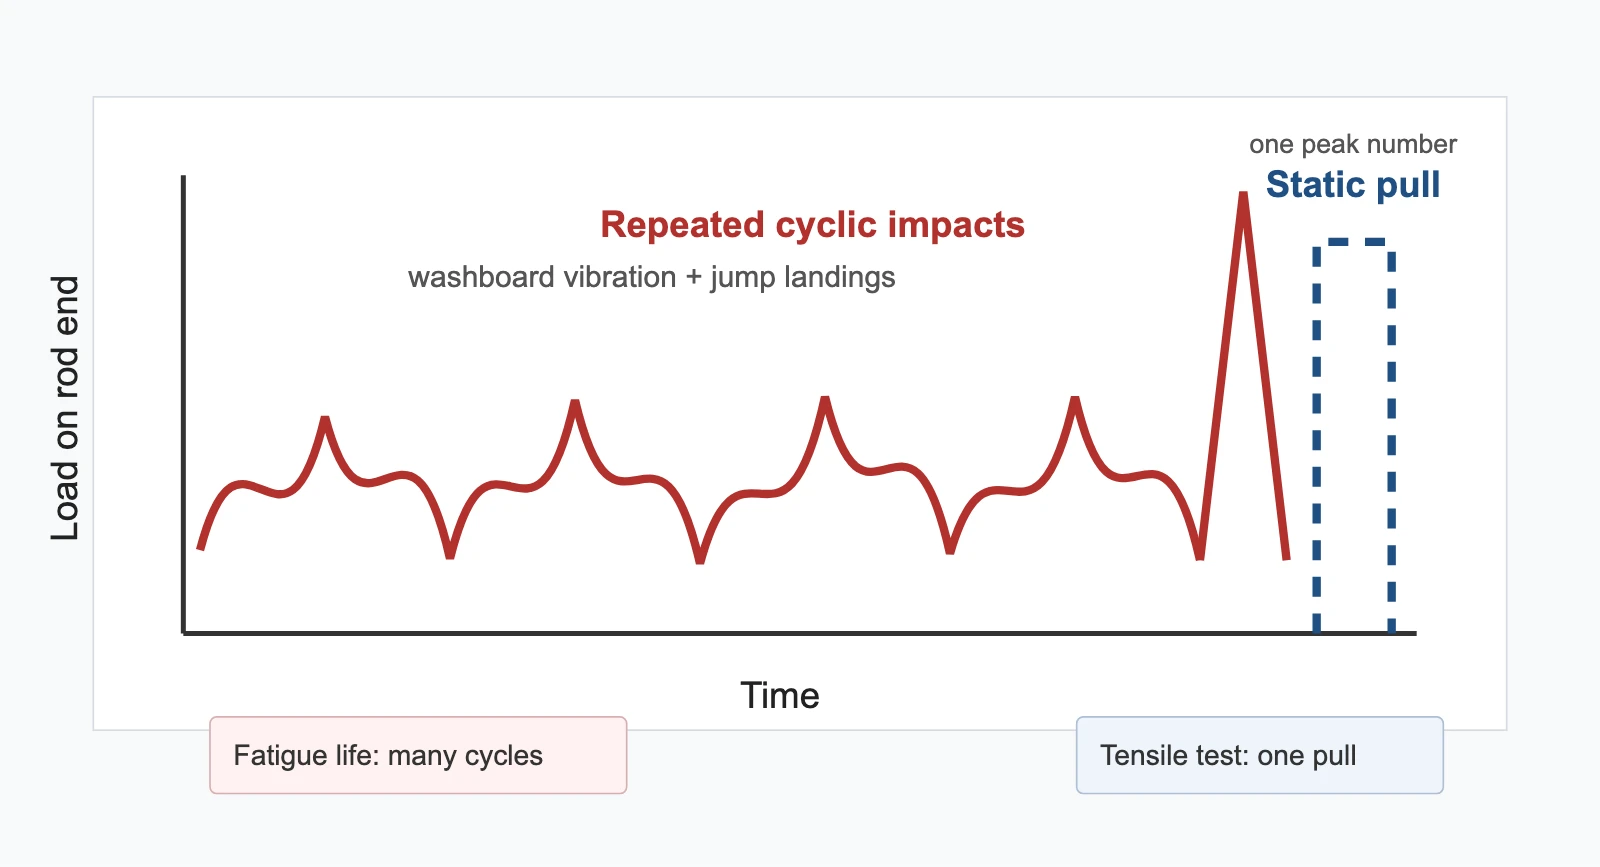
Offroad-Rennfahrwerke versagen nicht durch einen großen Schlag – sie versagen durch Tausende kleinerer. Eine Wellblechpiste oder eine Folge von Sprunglandungen setzt ein Gelenklager oder einen Gelenkkopf wiederholten Lastzyklen aus, die eine statische Festigkeitszahl nicht erfasst. 4130-Chromoly verdient sich seinen Platz im Rennfahrwerk nicht nur, weil er fest ist, sondern weil er diese spezielle Art wiederholter, hochschlagartiger Belastung besser verkraftet als einfacher Kohlenstoffstahl – und weil er bei richtiger Wärmebehandlung durch Verbiegen statt durch Brechen versagt.
Wenn Sie den metallurgischen Basisvergleich wollen – Zusammensetzung, Zugfestigkeit gegenüber Kohlenstoffstahl und wie die Augenlängung unter anhaltender Last zustande kommt –, siehe unseren Begleitartikel: Chromoly (4130) gegenüber Kohlenstoffstahl: Was ist das Richtige für Ihren Aufbau?. Dieser Artikel knüpft dort an, wo jener aufhört, und konzentriert sich speziell darauf, warum das Rennumfeld diese Legierung begünstigt.
Ermüdungsfestigkeit zählt hier mehr als Spitzenfestigkeit
Eine statische Zugzahl sagt, wie viel Kraft nötig ist, um ein Teil einmal zu brechen. Sie sagt nicht, wie viele Lastzyklen das Teil übersteht, bevor es durch wiederholte Belastung weit unterhalb seiner Bruchlast reißt – das ist die Ermüdungslebensdauer, und sie ist die Zahl, die auf einer Wellblechpiste oder einem Rock-Crawling-Kurs, auf dem ein Gelenkkopf pro Lauf Tausende Lastwechsel sieht, tatsächlich zählt.
Der Chrom- und Molybdängehalt von 4130 verbessert seine Ermüdungsfestigkeit gegenüber einfachem Kohlenstoffstahl bei vergleichbarem Festigkeitsniveau, weshalb es aus genau diesem Grund der Standard-Luftfahrt-Strukturstahl ist – eine Rolle, die es seit den 1930er Jahren innehat, als die Luftfahrtindustrie 4130 für Gitterrohr-Rümpfe standardisierte, gerade weil er „fast alles gut macht, was man sich von ihm wünscht“, wie es eine vielzitierte EAA-(Experimental-Aircraft-Association)-Schweißreferenz formuliert. Genau dieses Ermüdungsverhalten braucht das Offroad-Rennfahrwerk von einem Gelenkkopf: ein Teil, das wiederholtes hartes Zyklieren übersteht, nicht nur ein einzelnes Überlastereignis.
Warum die Zugfestigkeitszahlen, die Sie sehen, nicht übereinstimmen
Wenn Sie nach „4130 Zugfestigkeit“ suchen, finden Sie Zahlen von etwa 94.000 psi bis 250.000 psi, und das ist kein Datenfehler – es ist dieselbe Legierung in verschiedenen Wärmebehandlungszuständen:
- 94.000 psi – normalisiertes Rohrmaterial in Luftfahrtqualität, der Ausgangszustand ohne zusätzliche festigkeitssteigernde Wärmebehandlung (EAA-Schweißreferenz).
- ~150.000 psi – normalisierter 4130, der nach dem Schweißen richtig wärmebehandelt und angelassen wurde, die Zahl, die unser eigener metallurgischer Vergleich für wärmebehandelten 4130 gegenüber 80.000–100.000 psi für typischen Kohlenstoffstahl nennt. Eine Forendiskussion unter erfahrenen Oval-Track-Chassisbauern bestätigt dieselbe Zahl von ~150.000 psi für richtig angelassenen 4130 mit guter Duktilität – nützlich als Gegenprüfung, aber aus der Community stammend, kein offizielles Walzwerkszertifikat.
- Bis zu 250.000 psi – ein hochfester Wärmebehandlungszustand, der deutlich spröder ist und laut derselben Konstrukteursdiskussion im Allgemeinen nicht für Fahrgestell oder Aufhängung empfohlen wird, weil er die Duktilität opfert, die 4130 überhaupt erst wertvoll macht.
Die Erkenntnis: 4130 ist keine feste Zahl. Es ist ein Legierungssystem, das entlang eines Festigkeits-Duktilitäts-Zielkonflikts wärmebehandelt werden kann, und Rennfahrwerksanwendungen zielen bewusst auf den normalisierten und angelassenen Zustand (etwa 150.000 psi) statt auf die festeste, sprödeste Option – weil Duktilität hier echte Arbeit leistet, wie als Nächstes behandelt.
Duktilität: Biegen vor dem Brechen ist ein Sicherheitsmerkmal
Ein richtig wärmebehandeltes 4130-Teil neigt dazu, nachzugeben – sich zu biegen, zu verformen, eine Vorwarnung zu geben –, bevor es vollständig bricht. Ein härterer, spröderer Werkstoff kann plötzlich und ohne jede Vorwarnung versagen. Bei einem Lenk- oder Fahrwerksbauteil zählt dieser Unterschied mehr als 20.000 psi zusätzliche Spitzenfestigkeit: Ein verbogener Gelenkkopf, der das Rad noch hält, ist ein ganz anderer Ausfall als einer, der glatt abbricht.
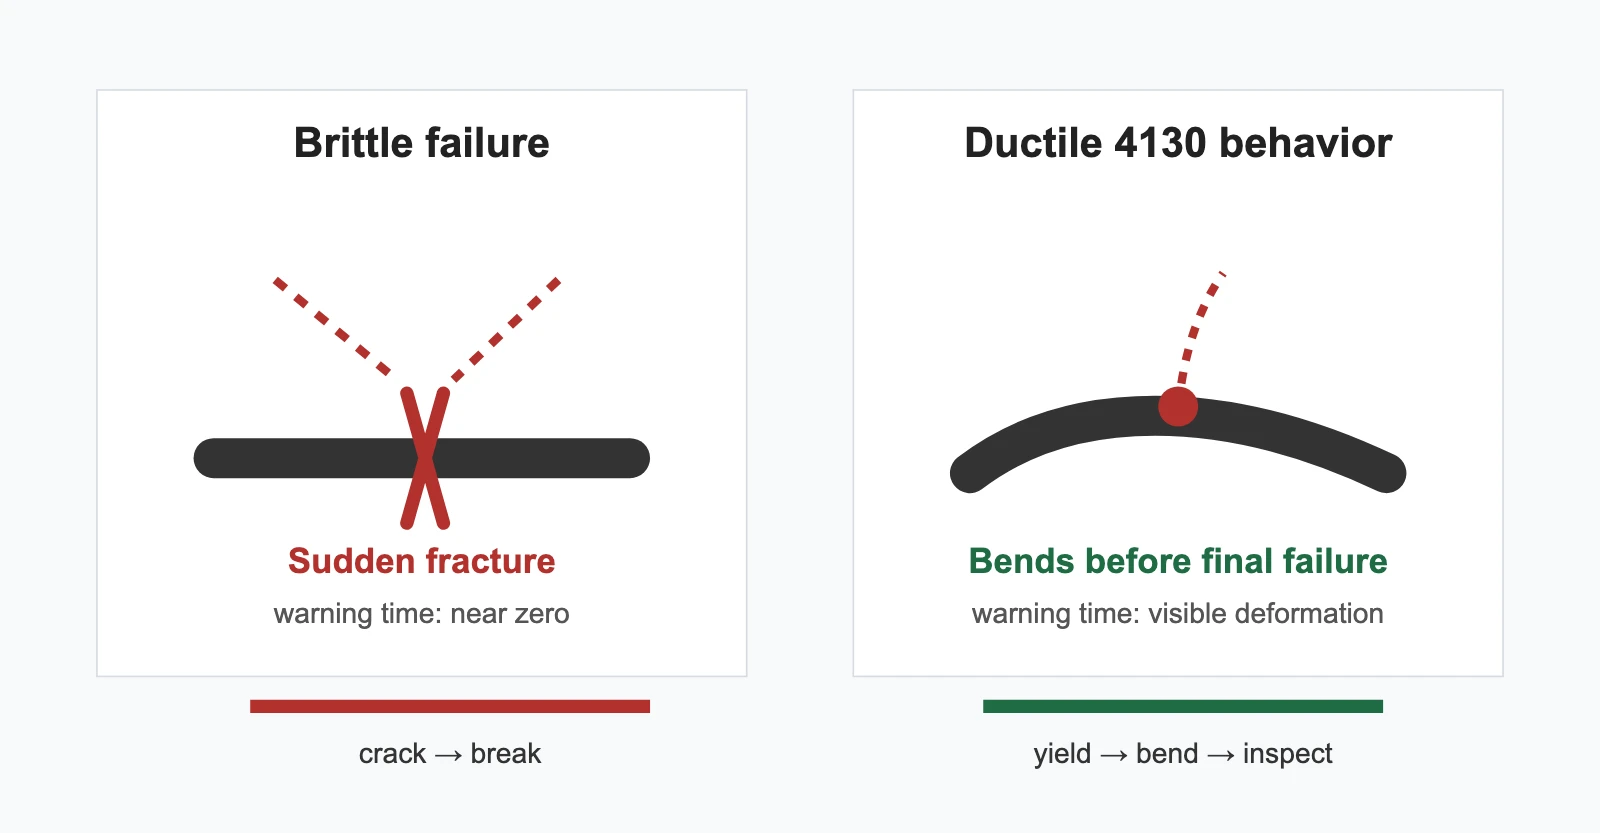
Das ist auch der Grund, warum die obige Community-Diskussion vom höchstfesten Wärmebehandlungszustand (250.000 psi) für Fahrgestell- und Fahrwerksteile abrät – dieser Zustand opfert die Duktilität, die das Ausfallverhalten von 4130 überhaupt erst vorhersagbar macht.
Schweißbarkeit – mit einem echten Vorbehalt, den Wettbewerber nicht erwähnen
Der geringere Kohlenstoffgehalt von 4130 im Vergleich zu Werkzeugstählen sorgt dafür, dass er beim WIG- oder Autogenschweißen der Versprödung in der Wärmeeinflusszone widersteht, weshalb Offroad-Fertiger den Gewindebund eines Gelenkkopfs direkt in ein DOM-Stahlrohr einschweißen können, um einen individuellen Fahrwerkslenker zu bauen. Das ist ein echter praktischer Vorteil gegenüber Legierungen mit höherem Kohlenstoffgehalt.
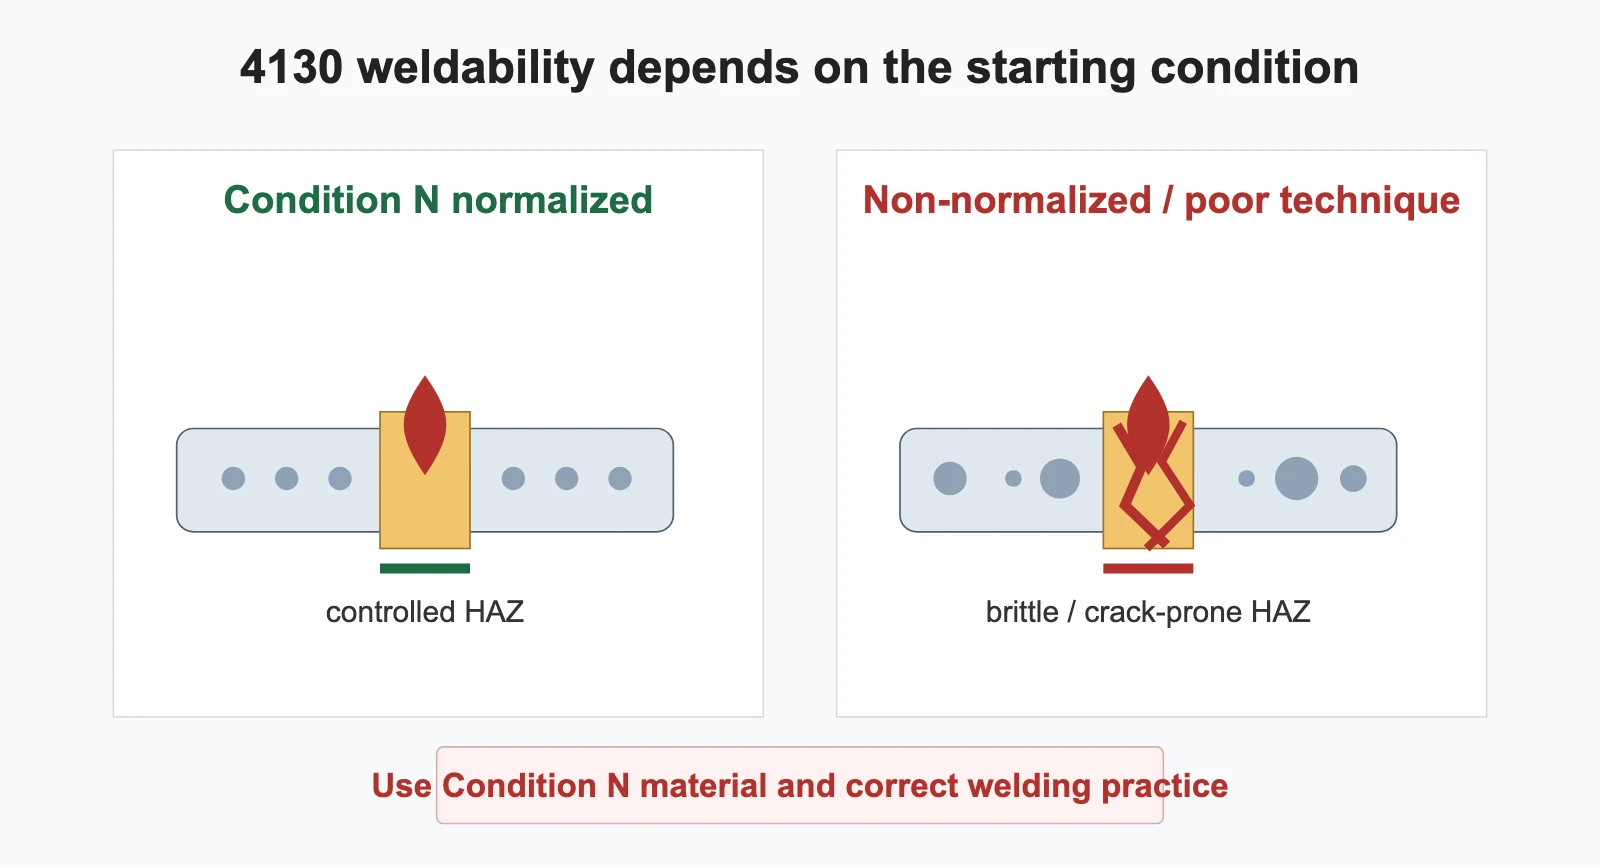
Aber es kommt mit einer echten Einschränkung, die das meiste Gelenkkopf-Marketing auslässt: 4130 muss zum sicheren Schweißen in seinem normalisierten Zustand sein (auf zertifiziertem Rohrmaterial oft mit „Condition N“ gekennzeichnet), mit einem passenden kohlenstoffarmen Zusatzstab und mit Beachtung von Vorwärmung und Abkühlgeschwindigkeit nach dem Schweißen. Eine langjährige Forendiskussion unter Chassisbauern berichtet von mehreren historischen Oval-Track-Chassisausfällen, die auf nicht normalisiertes Chromoly-Rohr oder falsche Schweißtechnik zurückgeführt werden – als Warndiskussion unter Konstrukteuren zitiert, keine offizielle Unfalluntersuchung, aber der zugrunde liegende technische Punkt gilt: Falsch geschweißt, kann Chromoly gefährlicher sein als einfacher Kohlenstoffstahl, nicht weniger. Wenn Sie einen Gelenkkopf-Bund in einen Lenker einschweißen lassen, bestätigen Sie, dass der Fertiger normalisiertes Material und die richtige Technik verwendet – der Vorteil des Werkstoffs hängt davon ab.
Statische Tragzahlen: Wo Chromoly in der Produktlinie steht
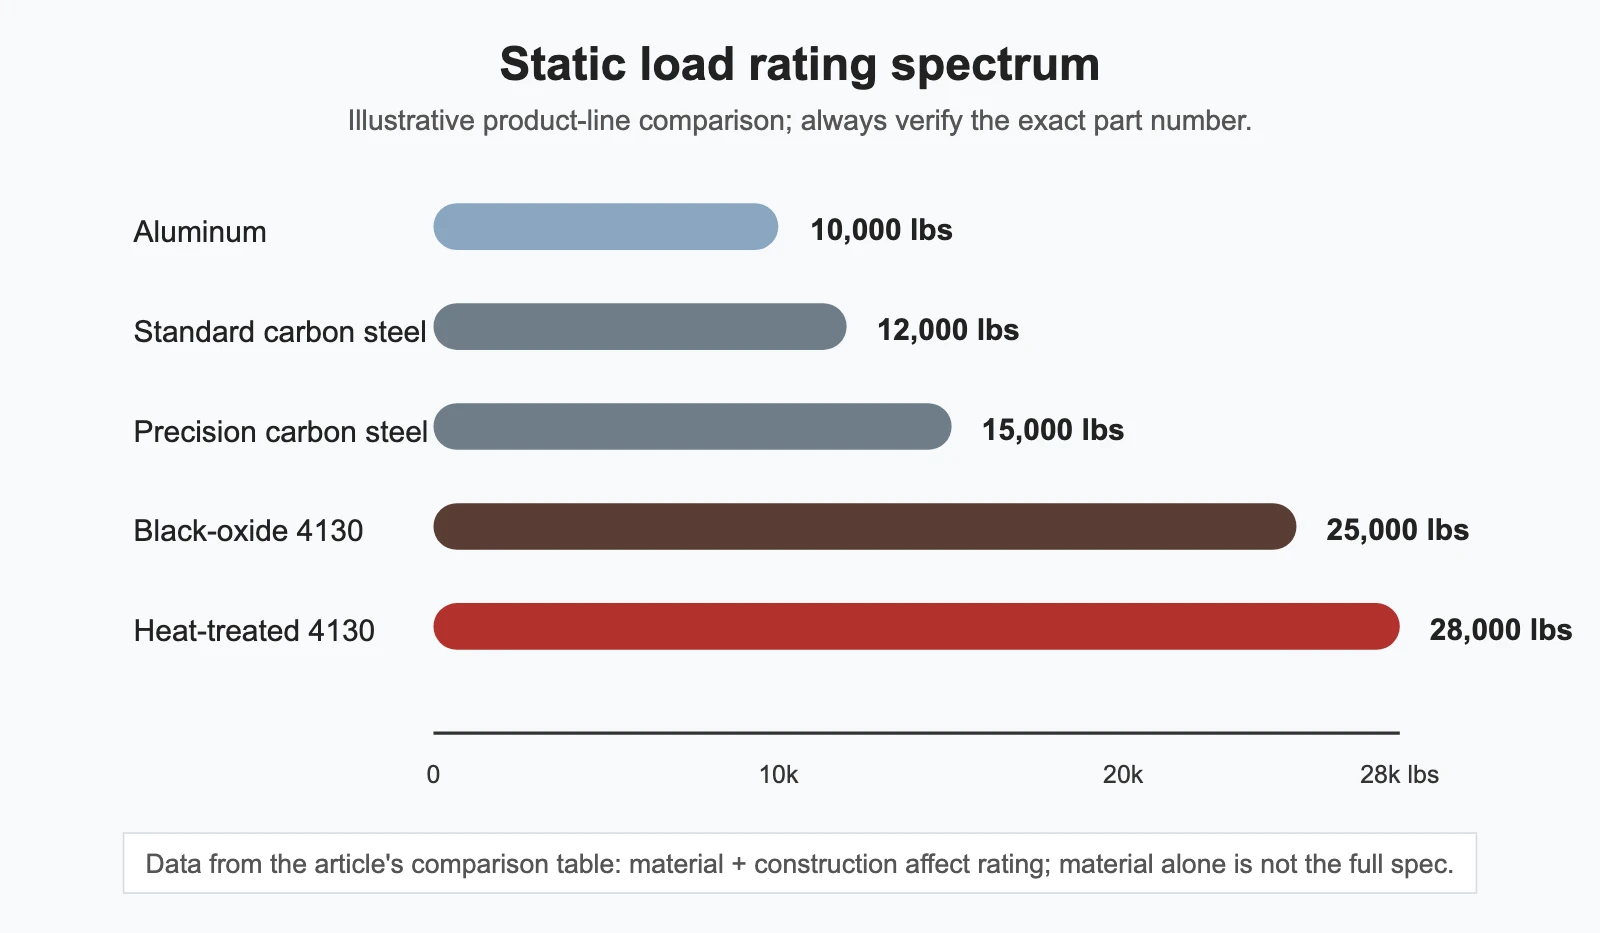
Die Werkstoffgüte allein bestimmt nicht die Nennlast eines Gelenkkopfs – auch Bauart (2-teilig gegenüber 3-teilig), Gehäusegröße und Laufschicht spielen eine Rolle. Aber die komplette Produktlinie eines Lieferanten nebeneinander zu betrachten, zeigt, wo Chromoly typischerweise im Verhältnis zu anderen Werkstoffen bei vergleichbarer Größe landet:
| Gelenkkopf-Typ | Gehäusewerkstoff | Aufbau | Statische Tragzahl |
|---|---|---|---|
| Norm | Kohlenstoffstahl | 2-teilig | 12.000 lbs |
| Präzision | Kohlenstoffstahl | 3-teilig, PTFE-gefüttert | 15.000 lbs |
| Aluminium | Aluminium 7075-T6 | 3-teilig, PTFE-gefüttert | 10.000 lbs |
| Pro-1 | Brüniertes 4130-Chromoly | 2-teilig | 25.000 lbs |
| Chromoly | Wärmebehandeltes 4130-Chromoly | 3-teilig, Kevlar-Laufring + PTFE-Laufschicht | 28.000 lbs |
Quelle: der veröffentlichte Kaufratgeber eines Herstellers für eine einzelne Produktlinie – das veranschaulicht die Spreizung zwischen Werkstoffen, ist keine universelle Vorgabe. Prüfen Sie stets die Tragzahl der konkreten Teilenummer, die Sie kaufen.
Was die meisten Ratgeber auslassen: Gelenkköpfe tötet die Fehlausrichtung, nicht nur der Werkstoff
Selbst ein korrekt spezifizierter 4130-Chromoly-Gelenkkopf kann vorzeitig versagen, wenn er über seinen konstruktiven Schwenkwinkel hinaus gezwungen wird. Schwenkt ein Gelenk über seinen Nennwinkel hinaus, verlagert sich der Lastpfad von sauberer axialer/radialer Belastung zu Biegebelastung am Schaft oder an den Montageohren – ein Lastfall, für den das Gelenk nicht ausgelegt ist, egal wie fest der Gehäusewerkstoff ist. Das ist ein Montagegeometrie-, kein Werkstoffproblem, und es lohnt sich, es zu prüfen, bevor man annimmt, ein ausgefallener Gelenkkopf bedeute, dass man einen festeren Werkstoff braucht.
Fazit
4130-Chromoly gewinnt im Offroad-Rennfahrwerk nicht durch eine beeindruckende Zahl, sondern dadurch, wie sich drei Eigenschaften für diesen konkreten Einsatzfall summieren: Ermüdungsfestigkeit unter wiederholter zyklischer Belastung, ein duktiler Ausfallmodus (biegt sich vor dem Brechen) bei richtiger Wärmebehandlung und eine Schweißbarkeit, die Fertigern erlaubt, individuelle Lenker zu bauen – vorausgesetzt, der Werkstoff ist normalisiert und wird korrekt geschweißt. Geht auch nur eines davon schief (falscher Wärmebehandlungszustand, falsche Schweißtechnik oder ein über seinen Nennschwenkwinkel hinaus montiertes Gelenk), verschwindet der Werkstoffvorteil.
Weiterführende Lektüre: Chrom-Molybdän (4130) vs. Kohlenstoffstahl: Was passt zu Ihrem Aufbau? · Aluminium-Gelenkköpfe: Vor- und Nachteile und Gewichtsersparnis · Wie die Wärmebehandlung die Zugfestigkeit von Gelenkköpfen beeinflusst