Eine Wärmebehandlung kann die Zugfestigkeit eines Schwenklagers oder Rod Ends um weit über 100 % verschieben, aber die wichtigere Zahl als «wie viel stärker» ist wo diese Festigkeit tatsächlich halten muss. Ein Rod End fällt fast nie dadurch aus, dass der Schaft in der Mitte einfach auseinanderreißt – er versagt an einer Spannungsspitze: einem Gewindegrund, einem Radien, einem Querloch. Diese Unterscheidung ändert, wie «bessere Wärmebehandlung» eigentlich bewertet werden sollte, und ist der Teil, den die meisten generischen Erklärungen von Abschrecken und Anlassen überspringen.
Der Dreischritt-Prozess
Bei einem Gelenkkopf aus härtbarem legiertem Stahl folgt die Wärmebehandlung zur Festigkeitssteigerung fast immer derselben Abfolge:
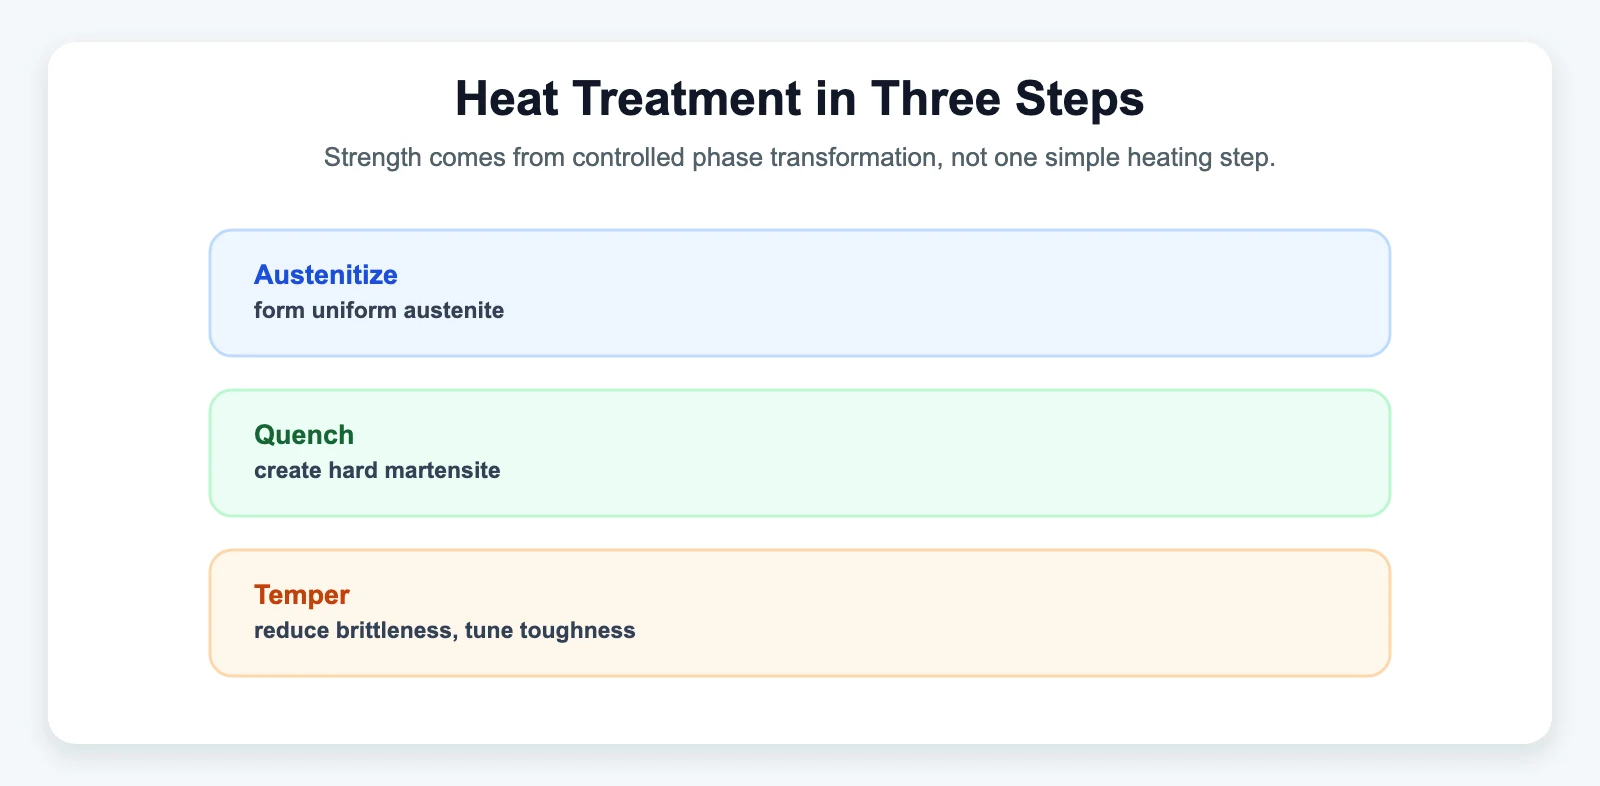
- Austenitisieren – Erhitzen des Stahls über seine kritische Umwandlungstemperatur, wodurch Kohlenstoff und Legierungselemente in einer gleichmäßigen Austenitphase gelöst werden.
- Abschrecken – schnelles Abkühlen (typischerweise in Wasser oder Öl), das Austenit in Martensit umwandelt, ein hartes, hochfestes, aber sprödes Gefüge mit erheblichen inneren Eigenspannungen.
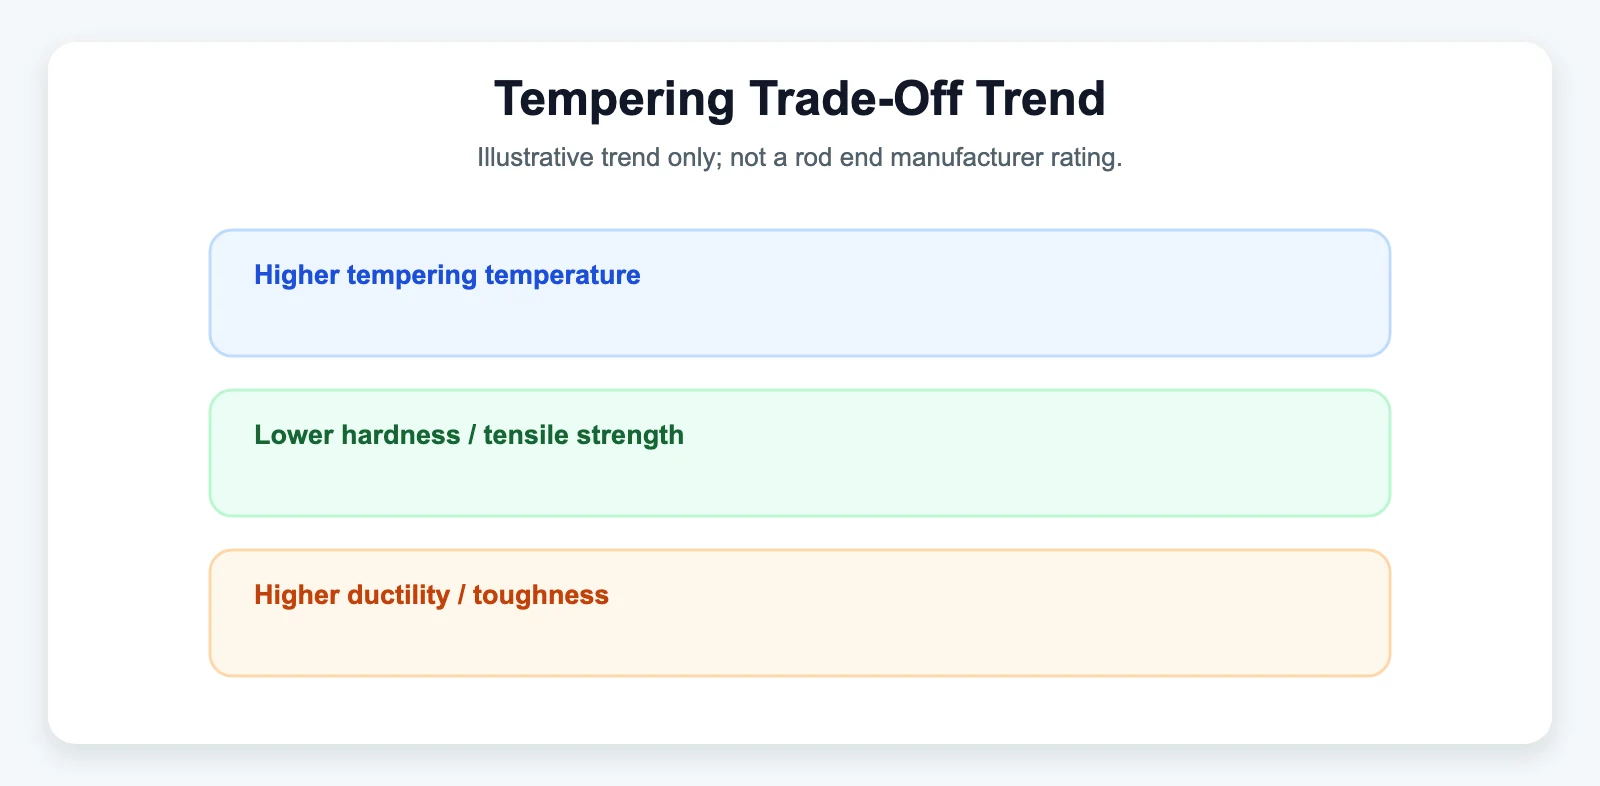
- Anlassen – Wiedererwärmen des abgeschreckten Teils unter die kritische Temperatur, um Sprödigkeit und Eigenspannungen abzubauen. Mit steigender Anlasstemperatur sinkt die Zugfestigkeit, während Duktilität und Zähigkeit zunehmen.
Der zentrale Kompromiss der Wärmebehandlung: höhere Anlasstemperaturen senken meist die Zugfestigkeit und erhöhen Duktilität und Zähigkeit. Die richtige Balance hängt von Stahlgüte und beabsichtigtem Einsatz ab.
Eine konkrete Veranschaulichung des Zielkonflikts
Eine universitäre Laborstudie (Nationale Technische Universität Athen, veröffentlicht im Magazin Thermal Processing) wendete genau diese Abfolge auf Stahlproben mit 0,53 % Kohlenstoff an und maß das Ergebnis direkt:
| Zustand | Härte (HRC) | Zugfestigkeit ca. |
|---|---|---|
| Abgeschreckt, nicht angelassen | 59 | (in der Studie nicht umgerechnet) |
| Abgeschreckt + Anlassen bei 200 °C | 51 | ~1.734 N/mm² (~251 ksi) |
| Abgeschreckt + Anlassen bei 400 °C | 44 | ~1.403 N/mm² (~203 ksi) |
| Abgeschreckt + Anlassen bei 600 °C | 38 | ~1.200 N/mm² (~174 ksi) |
Lesen Sie diese Tabelle als Veranschaulichung der Beziehung, nicht als Gelenkkopf-Vorgabe. Es ist ein generischer Stahl mit 0,53 % Kohlenstoff, unter Laborbedingungen geprüft, nicht der 4130-Chromoly oder 4340-Legierungsstahl, aus dem die meisten Gelenkköpfe tatsächlich gefertigt werden, und keine veröffentlichte Nennangabe eines Herstellers für ein konkretes Teil. Was sie jedoch klar zeigt, ist die Form der Kurve: Die Festigkeit sinkt mit steigender Anlasstemperatur stetig, und diese Beziehung gilt in ihrer Richtung auch für die legierten Stähle, die Gelenkköpfe tatsächlich verwenden, auch wenn die konkreten Zahlen abweichen.
Für die Legierungsstähle 4130 und 4340 ändert sich die Zugfestigkeit erheblich mit Wärmebehandlung und Produktzustand. Verwenden Sie keinen generischen Legierungswert zur Auslegung eines Rod Ends; stützen Sie Berechnungen auf zertifizierten Materialzustand und komponentspezifische Daten. (Unser Begleitstück zu Chromoly vs. Kohlenstoffstahl bei Rod Ends behandelt die Materialwahl ausführlicher.)
Warum der Versagensort wichtiger ist als die Gesamtzahl
Die Zugfestigkeit eines Gelenkkopfs als Werkstoffeigenschaft und seine Festigkeit als montiertes Teil sind zwei verschiedene Fragen. Die Stellen eines Gelenkkopfs, die unter Last am wahrscheinlichsten versagen, sind:
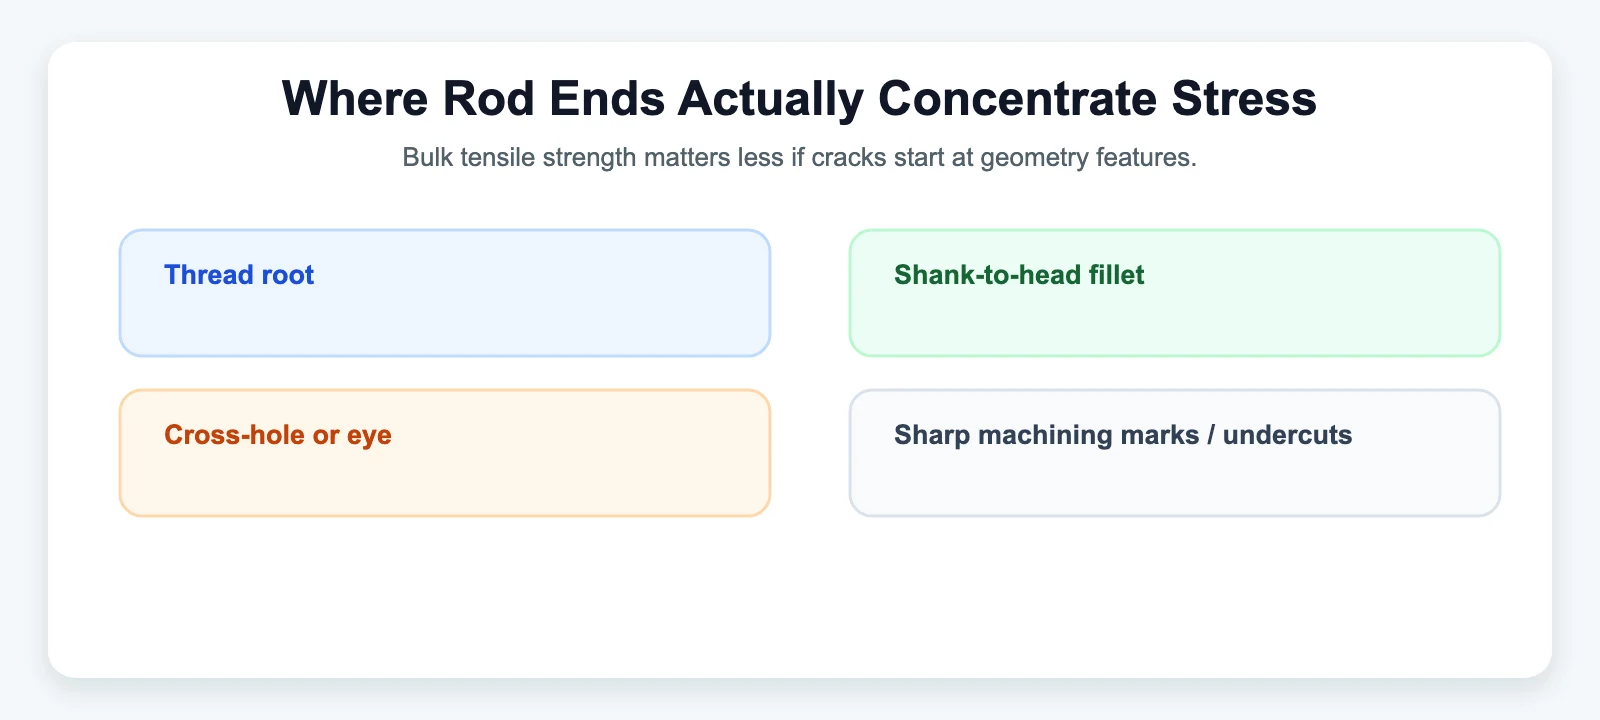
- der Gewindegrund, wo das Gewindeprofil selbst eine Spannungskonzentration erzeugt
- die Kehle/der Übergang zwischen Schaft und Kopf
- die Querbohrung oder das Auge, falls das Design eines nutzt
- jede durch die Bearbeitung eingebrachte Spannungsüberhöhung – eine scharfe Innenecke, eine Werkzeugspur, ein Einstich
Die Härte so hoch wie möglich zu treiben, um die Gesamt-Zugfestigkeit zu maximieren, macht diese Stellen gefährlicher, nicht weniger gefährlich – höhere Härte bedeutet im Allgemeinen geringere Bruchzähigkeit, sodass sich ein an Gewindegrund oder Kehle beginnender Riss schneller und mit weniger Vorwarnung ausbreitet. Das bessere Ziel ist meist ein Festigkeits-Zähigkeits-Kompromiss, abgestimmt darauf, wo sich die Last tatsächlich konzentriert, keine Vorgabe, die Härte oder Zugfestigkeit isoliert maximiert.
Das Risiko nach der Wärmebehandlung, das mit der Beschichtung zusammenhängt
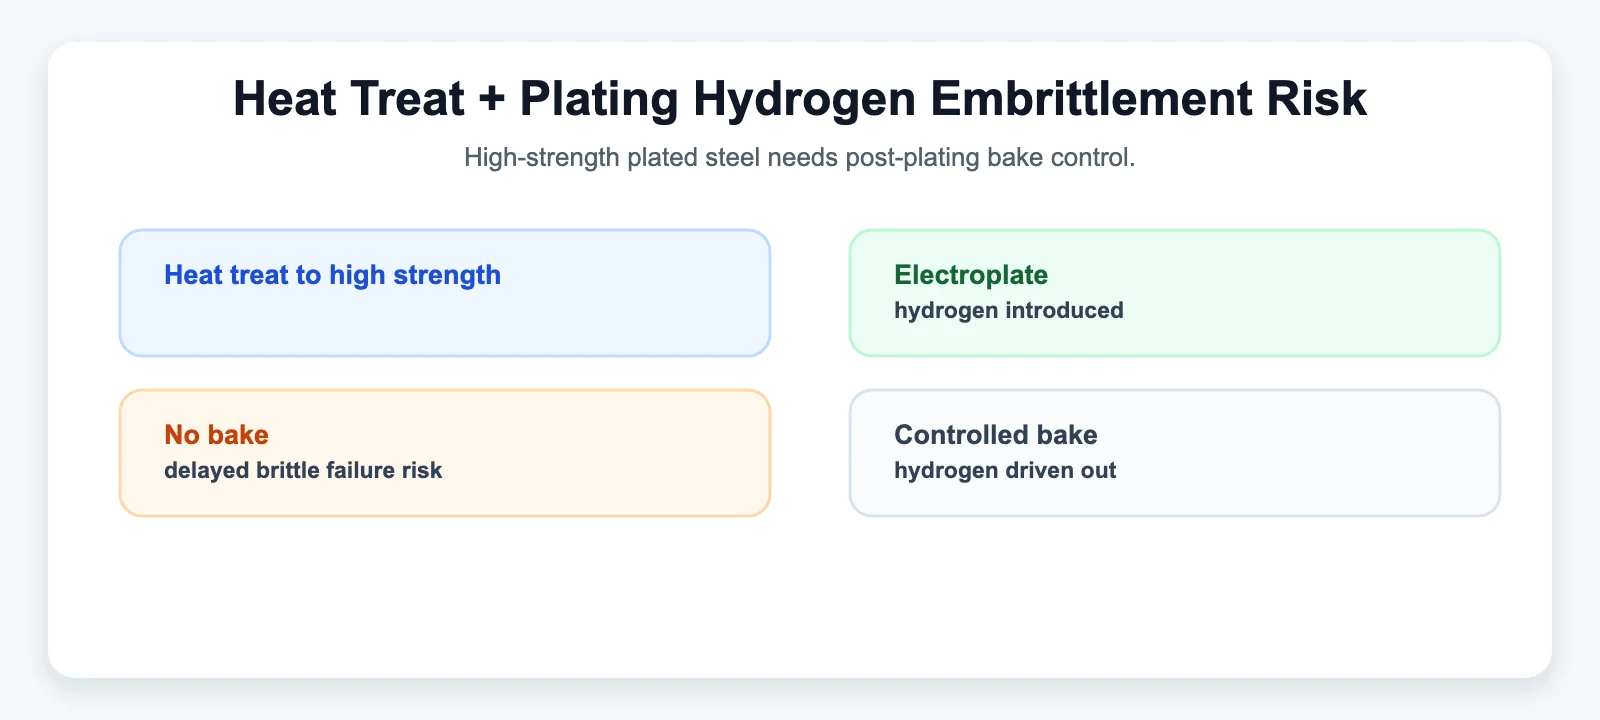
Ein konkreter Ausfallmodus sei hier markiert, weil er direkt an einen Schritt aus unserem Hartchrom-Stück anknüpft: Wasserstoffversprödung. Wird ein Bauteil aus hochfestem Stahl (meist über ca. 160 ksi UTS) nach der Wärmebehandlung galvanisch beschichtet – Zink und Cadmium sind die Klassiker, aber das Risiko gilt auch für Hartchrom – kann atomarer Wasserstoff aus dem Galvanikprozess in den Stahl wandern. Unter anhaltender Zuglast kann dieser absorbierte Wasserstoff eine plötzliche, verzögerte Sprödbruch ohne oder mit kaum Vorwarnung auslösen, außer das Teil wird gebacken (kontrolliertes Wärmehalten nach der Beschichtung), um den Wasserstoff auszutreiben. Das ist ein reales, gut dokumentiertes Risiko in der Befestigungs- und Hochfeststahl-Fertigung, kein theoretischer Grenzfall – wer wärmebehandelte und dann beschichtete Rod Ends über dieser Festigkeitsschwelle spezifiziert, sollte bestätigen, dass der Lieferantenprozess eine Nachbehandlung zum Wasserstoffaustrieb enthält.
Was das praktisch bedeutet
Wärmebehandlung ist kein einzelner Regler, der nur auf „stärker“ oder „schwächer“ geht – es ist ein Festigkeits-Zähigkeits-Zielkonflikt, angewandt auf ein Teil, dessen reales Versagensrisiko sich an bestimmten Geometriemerkmalen konzentriert, nicht gleichmäßig im Werkstoff verteilt. Die richtige Wärmebehandlungsvorgabe für einen Gelenkkopf hängt davon ab, wo er voraussichtlich zuerst versagt, falls er überhaupt versagt, und jeder anschließende Galvanisierschritt braucht seine eigene Prozesskontrolle, um kein Sprödbruchrisiko einzuführen, das die Wärmebehandlung allein nicht geschaffen hat.
Weitere Artikel: Hartchrom: wie es die Rod-End-Lebensdauer erhöht · Chromoly (4130) vs. Kohlenstoffstahl: was passt zu Ihrem Build?