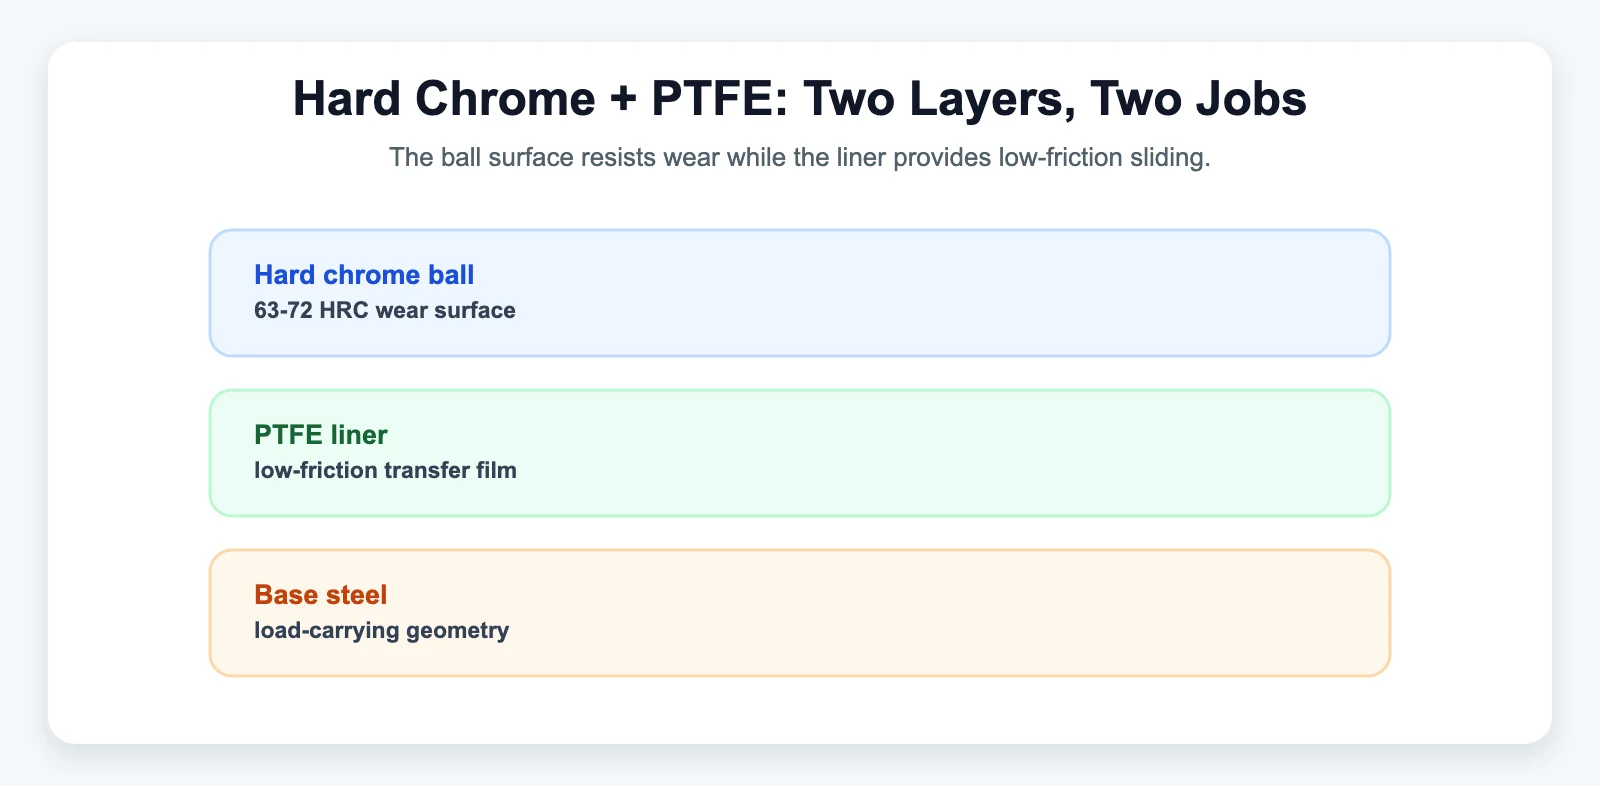
Die Kugel eines Rod Ends ist fast nie blanker Stahl. In fast allen selbstschmierenden (PTFE-gefütterten) Schwenklagern und Rod Ends sowie den meisten Metall-auf-Metall-Designs ist die Kugel mit Hartchrom fertig bearbeitet – eine galvanisch aufgebrachte Chromschicht von rund 850–1.050 HV (63–70 HRC) Härte, in gesteuerter Dicke von 0,25 bis 1.000 Mikron je Anwendung. Diese Schicht erledigt drei Aufgaben gleichzeitig: Verschleißwiderstand, Reibungsminderung an der Gegenlaufbahn und Korrosionsschutz des Grundstahls – und ist der Grund, warum eine hartverchromte Kugel unter gleicher Last eine unbeschichtete deutlich überdauern kann.
Was Hartchrom tatsächlich ist
Hartchrom (auch „Industrie-“ oder „Funktionschrom“ genannt, im Unterschied zu dekorativem Chrom an Fahrzeugzierleisten) wird galvanisch aus einem Chromsäurebad abgeschieden. Anders als dekoratives Chrom – eine dünne kosmetische Schicht über einer Nickel-Unterschicht – wird Hartchrom in dickeren funktionalen Schichten rein für die mechanische Leistung aufgebaut und kann direkt auf die meisten metallischen Substrate aufgebracht werden, auch auf die legierten Stähle, aus denen Gelenkkopfkugeln gefertigt werden.
Die Zahlen, die zählen
Industrielle Hartchrom-Referenzen behandeln üblicherweise Härte, Verschleiß- und Korrosionsbeständigkeit sowie Temperaturtoleranz. Die tatsächliche Leistung hängt von Schichtdicke, Vorbereitung, Substrat, Last und Schmierung ab – erforderliche Eigenschaften mit dem Beschichter bestätigen.
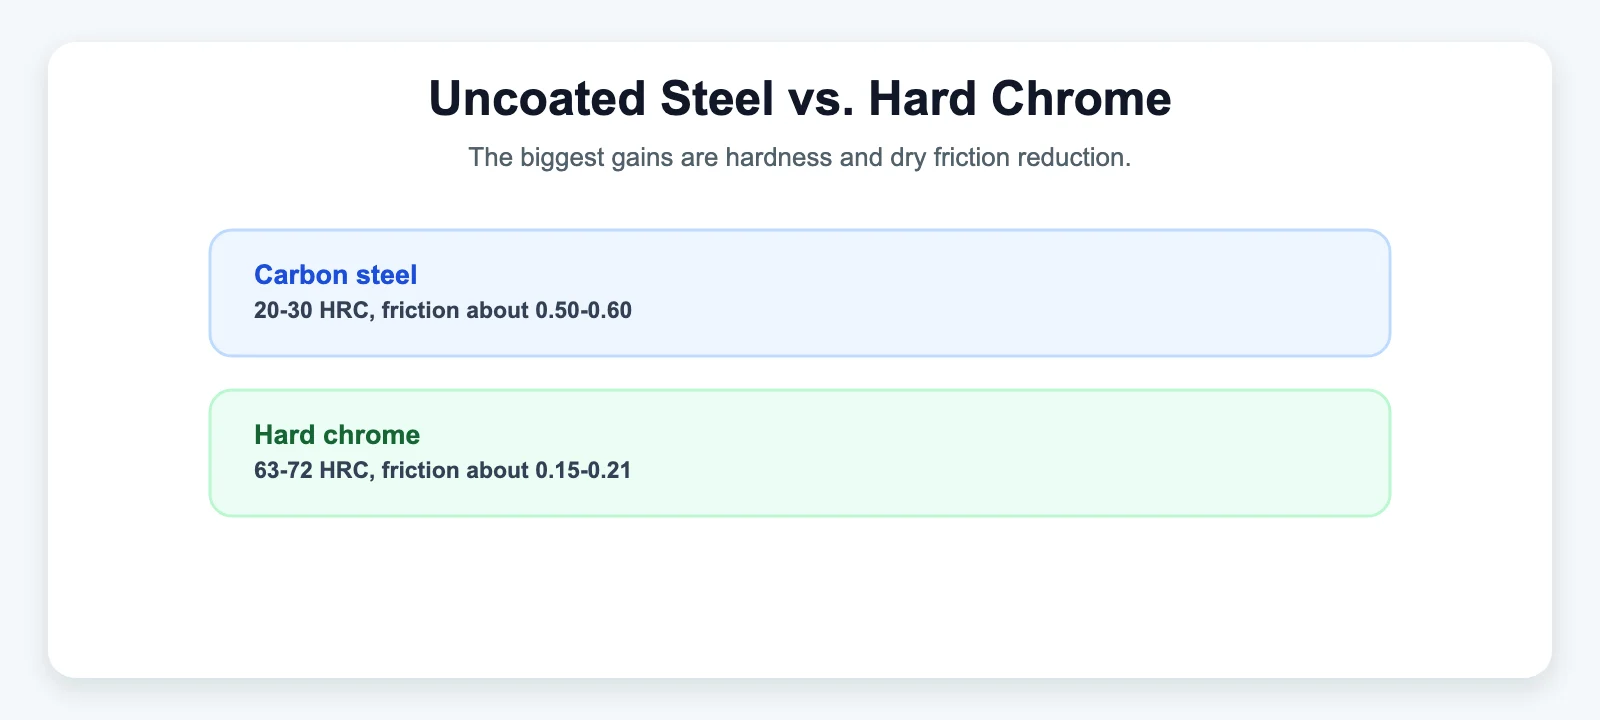
| Eigenschaft | Unbeschichteter Kohlenstoffstahl | Hartverchromt |
|---|---|---|
| Oberflächenhärte | 20–30 HRC | 63–72 HRC (850–1050 HV) |
| Reibwert, trocken, gegen Stahl | ~0.50–0.60 | ~0.15–0.21 |
| Reibwert, geschmiert | — | ~0.16 |
| Typische Schichtdicke | — | 0,25–1.000 Mikrometer |
| Betriebstemperatur | — | -400 °F bis +1.300 °F (eine Quelle; oberhalb von ca. 1.300 °F reagiert Chrom mit Kohlenmonoxid, Schwefeldampf und Phosphor) |
Diese Härtezahl ist die Schlagzeile: Eine Hartchromoberfläche ist etwa zwei- bis dreimal härter als der gehärtete legierte Stahl darunter, wodurch sie Kratzern, Riefen und abrasiver Erosion durch Körner widersteht, die ins Gelenk gelangen.
Warum geringere Reibung ebenso zählt wie Härte
Der Reibwert einer Hartchromoberfläche gegen Stahl – trocken etwa 0,15 bis 0,21 – liegt bei weniger als der Hälfte des unbehandelten Stahl-auf-Stahl-Kontakts. Geringere Reibung bedeutet weniger Wärmeentwicklung an der Kugel-Laufring-Schnittstelle, was für einen Gelenkkopf auf zweierlei Weise zählt:
- Weniger Reibungswärme am PTFE-Liner. PTFE-gefütterte Rod Ends laufen ohnehin auf einem dünnen Transferfilm statt Fett (siehe unser Begleitstück zu PTFE-Liner-Selbstschmierung); eine glattere, härtere Gegenfläche reduziert die Wärme und den abrasiven Verschleiß, die der Liner über seine Lebensdauer aufnehmen muss.
- Langsamerer Verschleiß bei Metall-auf-Metall-Bauarten. Wo die Kugel direkt an einem gefetteten Laufring läuft, widersteht eine Hartchromoberfläche dem Fressen – der Neigung zweier Metalloberflächen, bei Gleitkontakt Material hin und her zu übertragen –, einem häufigen Ausfallmodus, wenn die Schmierung vorübergehend versagt.
Was „verlängert die Lebensdauer“ tatsächlich bedeutet – mit dem Vorbehalt
Die Beschichtungsbranche nennt häufig Verschleißlebensdauer-Verbesserungen von 2× bis 10× gegenüber unbeschichteten Teilen, wobei das obere Ende dieses Bereichs gut kontrollierten Anwendungen vorbehalten ist. Diese Zahl taucht durchgängig in unabhängigen Quellen auf, ist aber ein Bereich, keine Garantie: Der tatsächliche Multiplikator hängt von Last, Schmierregime, Verschmutzung, Schichtdicke und Oberflächenvorbereitung vor dem Verchromen ab. Eine Hartchromkugel in einer sauberen, gut geschmierten Anwendung erreicht vielleicht eine Verschleißlebensdauer eher am unteren Ende dieses Bereichs; eine Kugel, die abrasiven Körnern und Grenzschmierung ausgesetzt ist, erreicht keine 10×, egal wie gut die Beschichtung ist. Betrachten Sie „bis zu 10ד als in der Branchenliteratur beobachtete Obergrenze, nicht als Vorgabe, auf die man einen Lieferanten festlegen kann, ohne den Rest des Systems zu kontrollieren.
Wo Hartchrom eine echte Grenze hat
Hartchrom bildet eine passive, selbstschützende Oxidschicht, die atmosphärischer Oxidation und den meisten sauren und alkalischen Umgebungen gut widersteht. Seine einzige dokumentierte Schwachstelle ist die Halogenidexposition – insbesondere Chloride. Streusalz, Meeresgischt und manche industrielle Chemieumgebungen fallen in diese Kategorie. Das ist kein Grund, Hartverchromung an einem Gelenkkopf zu meiden (sie ist aus genau diesem Grund branchenweit weiterhin die Standardoberfläche), aber man sollte wissen, dass „korrosionsbeständig“ eine Grenze hat und ein Gelenkkopf in salzreicher Umgebung von einer Manschette oder Dichtung zusätzlich zur Beschichtung profitiert, nicht anstelle von ihr.
Hartchrom-Beschichtungen können eine mikrorissige Oberflächenstruktur haben, die Schmierstoff hält; die Rissdichte hängt vom Beschichtungsprozess ab. Fordern Sie prozessspezifische Daten vom Beschichter; keinen generischen Risszähler als Auslegungsspezifikation verwenden.
Die Wirtschaftlichkeit: eine Opferschicht, die sich neu beschichten lässt
Weil sich Hartchrom chemisch entschichten lässt, ohne den Grundstahl zu beschädigen, muss ein verschlissenes beschichtetes Teil nicht verschrottet werden – es kann entschichtet, geprüft, bei Bedarf geschliffen und auf Ursprungstoleranz neu beschichtet werden. Bei einer Gelenkkopfkugel zählt das auf Einzelteilebene weniger (die meisten Gelenkköpfe werden als Einheit ersetzt, nicht vor Ort neu beschichtet), erklärt aber, warum Hartchrom in der gesamten Lager- und Hydraulikstangenindustrie die Standardoberfläche bleibt: Die Beschichtung ist als Verschleißschicht konzipiert und nimmt den Schaden auf, damit die lasttragende Geometrie darunter ihn nicht tragen muss.
Weitere Artikel: PTFE (Teflon)-Liner: wie Selbstschmierung funktioniert · Wie Wärmebehandlung die Zugfestigkeit von Rod Ends beeinflusst · Was ist ein «selbstschmierendes» Rod End?